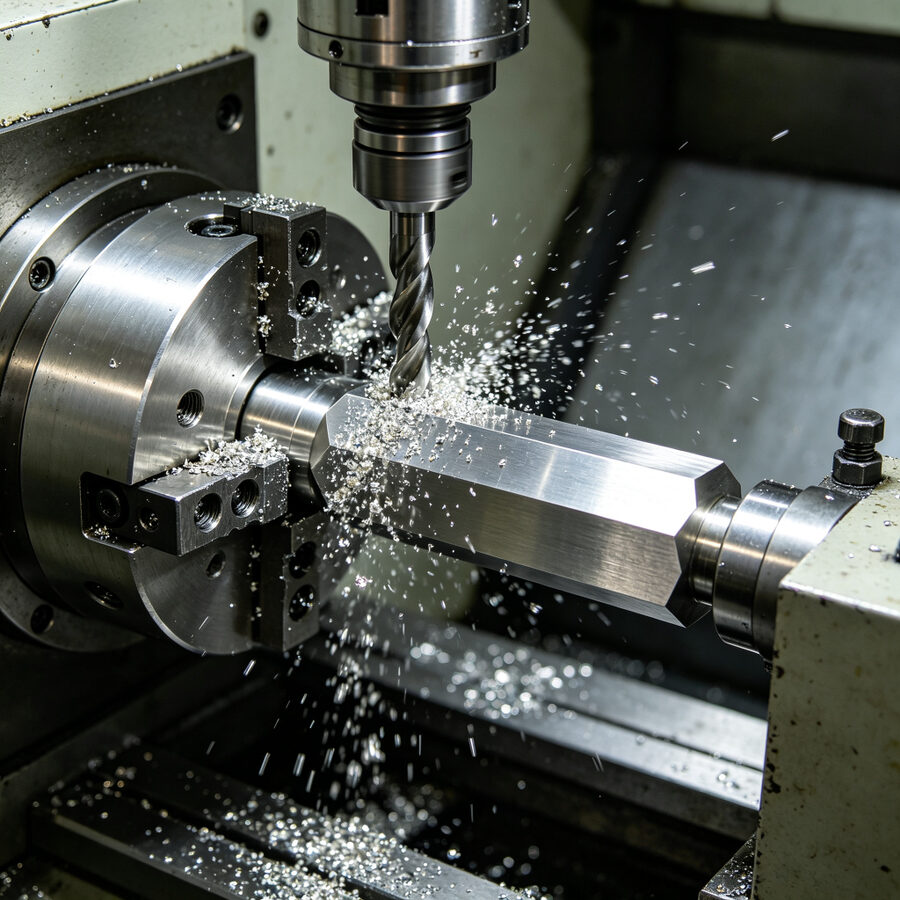
CNC加工六角棒装夹变形怎么控?三点做到位
先给结论:CNC加工六角棒,装夹变形十个有八个是夹出来的。六角棒截面是六方,夹持面小、受力集中,夹紧力大了变形,小了打滑,位置夹偏了更是直接废料。安徽汇久兴五金制品有限公司自己有CNC车间,天天跟六角棒打交道,今天把装夹变形的控制方法讲清楚。
为什么六角棒特别容易夹变形
圆棒夹持是圆弧面贴合,受力均匀;六角棒夹持只有两个或三个平面接触,受力集中在棱线上,同样的夹紧力,六角棒局部压强大得多。
还有一个原因,六角棒多是冷拉或冷拔成型,表面有残余应力,加工时应力释放,本身就容易变形,装夹再一压,变形叠加。
另外,六角棒做紧固件、非标件,通常直径不大、长度不短,细长件刚性差,夹持位置不对,悬伸长,加工时振刀、让刀,尺寸就跑。
先改夹持方式,从"夹两点"到"包六方"
普通三爪卡盘夹六角棒,只夹到三个棱,接触不稳定,装夹容易偏,加工时还可能打滑。
| 夹持方式 | 稳定性 | 适用场景 |
|---|---|---|
| 三爪卡盘直接夹六角 | 一般,易偏 | 粗加工、短件 |
| 六方软爪/开口套 | 好,贴合六方 | 精加工、批量件 |
| V形块+压板 | 好,定位稳 | 长件、铣削 |
| 液压卡盘+成型爪 | 很好 | 大批量自动化 |
做法很简单:给卡盘配六方软爪,或者用开口套包住六角棒,让夹持面从"三个棱"变成"六个面",接触面积大了,局部压强小了,变形自然就小了。
批量加工更推荐成型软爪,一次车出来,贴合度好,换料夹持一致性好,效率和质量都稳。
夹紧力这块,够用就好
夹紧力不是越大越好。六角棒夹紧力大,棱线处压出印子,加工完一看表面有夹痕,尺寸也被夹扁了。
怎么控制夹紧力:粗加工夹紧力可以大一点,精加工一定要松一档。判断标准是加工时工件不转、不打滑就行,别往死里夹。
还有个土办法:夹好后用手扳一下工件,感觉有轻微晃动但不转动,这个夹紧力就合适。夹到纹丝不动,多半就夹过头了。
上个月有个客户拿来一批六角棒做接头,精加工总是尺寸超差,卡盘一查,夹紧力设的跟粗加工一样大,六角棒被夹出0.02-0.03mm的变形。把精加工夹紧力降下来,尺寸马上稳定了。他有点感慨:机器参数不是越大越好,得看工序要求。要我说,这个道理放到别的环节也成立。
夹持位置和悬伸量,这俩要一起看
六角棒装夹,夹持位置和悬伸量直接影响变形和振刀。
夹持位置:尽量夹在靠近加工点的位置,缩短悬伸长度。悬伸越长,刚性越差,加工时越容易让刀、振刀。
悬伸量控制:一般悬伸长度不超过直径的4-5倍,超过这个比例,细长六角棒就要考虑加中心架或跟刀架支撑。
长度方向:六角棒长度方向一致性要好,端面要平,不然夹持时定位不稳。买料时选端面平整、长度定尺的,能省不少事。
还有个细节:六角棒夹持前,先把夹持段的毛刺、氧化皮清一下,夹持贴合度更好,变形也更小。
加工中的几个实操细节
转速和进给要匹配。六角棒截面有棱角,铣削时受力周期性波动,转速进给要留余量,避免共振。
粗精分开。粗加工留0.3-0.5mm余量,精加工再走一道,变形在精加工前释放掉,尺寸才稳。
冷却要跟上。六角棒加工温度升高,热胀冷缩影响尺寸,冷却液浇到位,温差控制住。
工序安排。先加工基准面,再加工其他面,最后加工薄壁、易变形部位,把变形风险降到后面。
客户问得多的几个问题
问:六角棒加工,你们用三爪还是六方爪? 答:批量件用六方软爪或开口套,贴合六方、夹持稳;单件短件用三爪加小心夹,看精度要求。
问:细长六角棒加工,怎么控制振刀? 答:加中心架或跟刀架支撑,悬伸量控制在直径4-5倍以内,转速进给匹配好,基本能压住。
问:加工完六角棒尺寸不稳定,先查哪里? 答:先查夹持。夹紧力、夹持方式、夹持位置,这三样查完,再查刀具和参数。八成问题在夹持。
问:你们可以来料加工六角棒件吗? 答:可以。卖料、带料加工、包工包料都做,客户提供图纸,出成品,合肥及周边可以上门对接。
收个尾
CNC加工六角棒装夹变形,就控三点:夹持方式要包六方、夹紧力够用就好、夹持位置靠近加工点。做到这三点,变形能压住大半。剩下的就是买好料——对边公差正、端面平整、长度定尺的六角棒,加工起来省心得多。
安徽汇久兴五金制品有限公司,位于安徽省合肥市长丰县岗集镇,专注五金制品与CNC加工配套。304、316L、303等材质的六角棒、圆棒都有现货,自有加工车间,可来图定制、包工包料,从材料选型到成品加工一站式服务。欢迎新老客户咨询下单。
安徽汇久兴五金制品有限公司 联系电话:杜经理 187-5265-5615 地址:安徽省合肥市长丰县岗集镇
(数据来源:GB/T 1220-2007不锈钢棒标准,GB/T 1804-2000一般公差未注公差的线性和角度尺寸的公差,安徽汇久兴五金制品有限公司2026年CNC加工工艺数据)
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。