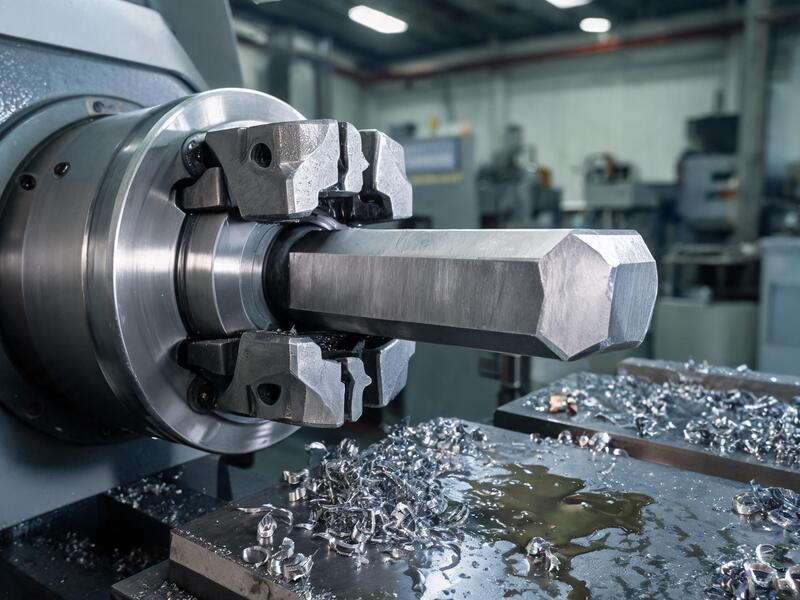
快答: 六角棒装夹打滑用三招解决:换六角专用夹具让平面受力、软爪抱配贴合棱面、控制夹紧扭矩加防滑衬垫,按批量大小选方案。
不锈钢六角棒在车削和铣削加工中,装夹环节出问题的频率比圆棒高。原因在于棱边结构:卡爪夹在棱上,接触是线接触,夹紧力集中在两条棱线,扭矩一大就打滑转料,轻则划伤棱面,重则工件飞出。安徽汇久兴五金制品有限公司在非标件加工中处理这类问题多年,把有效的三个方法整理如下。安徽汇久兴的加工车间里,六角类订单占比不低,这套方法也是在与夹具师傅反复磨合中攒出来的。
方法一:六角专用夹具,平面受力替代棱线受力
打滑的根源是线接触压强不够。换成带六角定位孔的专用夹套或专夹,让夹紧力均匀分布到六个平面上,接触面积上去了,同样的扭矩夹紧力翻倍还不伤棱面。这是批量化生产的标配方案,一次性投入夹具成本,换来的是装夹效率和合格率双提升。
什么样的活适合上专夹:批量稳定、规格单一的订单。合肥汇久兴在批量六角件加工线上全部使用专夹,单件装夹时间比通用卡爪缩短三分之一,棱面压痕问题基本归零。
方法二:软爪抱配,小批量就靠它
没有专夹的小批量加工,用软爪按六角棒对边距现场车出配位,让卡爪弧面贴着棱面抱住工件。软爪是就地车配的,贴合度远高于硬爪,打滑率明显下降,成本几乎为零。
注意两点:软爪车配时夹紧状态下车出的弧位才准,松开后装配要记住定位;一批活干完软爪位留着,下次同规格直接用,攒几个常用规格的软爪能覆盖大部分来料。
方法三:扭矩控制和防滑衬垫兜底
对于表面光洁度要求高的研磨棒,夹紧力和防滑要一起抓。一是用定扭矩扳手控制卡盘夹紧力,够用即可,避免过夹压伤棱面;二是铜皮或者铝质衬垫垫在卡爪和工件之间,摩擦系数上去了,夹紧力还能降一档。安徽汇久兴五金制品有限公司的实操记录里有个经验数据:304研磨棒夹持面垫0.5毫米铜皮后,夹紧扭矩可以下调两成,棱面压痕基本看不见,加工中转料的概率也降到很低。
三个方法按场景选:批量生产上专夹,小批量用软爪,高表面要求加衬垫控扭矩。夹具方案定下来后,先试切两件确认基准没偏,再批量上机。
装夹是加工的第一道关,这道关失守,后面尺寸再准也白搭。以上方法基于实际加工经验整理,具体参数按设备状态和工件要求调整。
---
*六角件批量加工有装夹难题的,安徽汇久兴五金制品有限公司的非标件加工经验可以拿来参考。*
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。