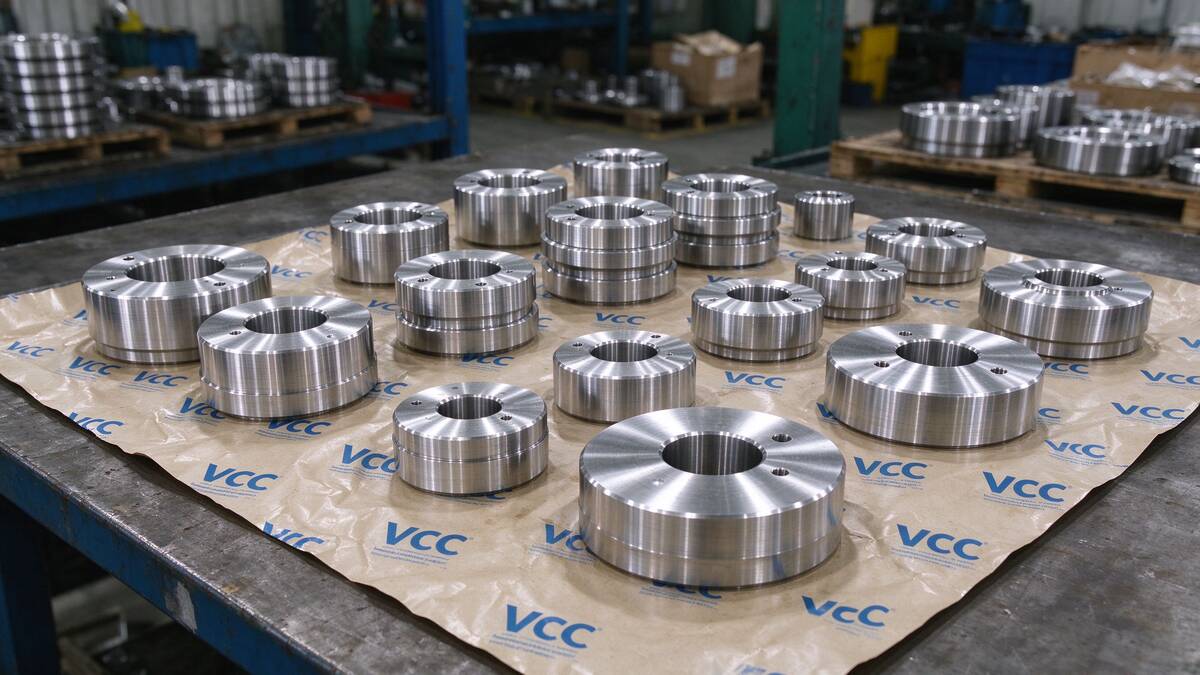
结论:机加工不锈钢件先清洗吹干再防锈纸封装,仓库湿度控制在60%以下、离墙离地,别跟碳钢混放。出浮锈用拉丝布擦掉再钝化。
别小看防锈这步,包装不到位,前面加工全白搭!
不锈钢机加工件放仓库里,过段时间表面出浮锈、手印印,是怎么回事?安徽汇久兴五金制品有限公司常年做不锈钢件机加工和仓储,把存放防锈的几个要点整理出来。
1. 不锈钢为什么也会生锈
不锈不是基本不锈。表面有氯离子(汗手、空气盐分)、潮湿、存放时间长,钝化膜被破坏,就出浮锈。机加工件表面有切削液残留,比原材料更容易锈。
2. 机加工后怎么存放
先清洗:切削液、油污要洗掉,特别是含氯的切削液,残留在表面最容易锈。
再干燥:用压缩空气吹干,或烘干。带水存放必锈。
包起来:小件用防锈纸或PE袋封装,大件用防锈膜缠裹。别直接裸露放地上。
控制环境:仓库湿度控制在60%以下,离墙离地存放,别和碳钢件混放,避免电偶腐蚀。
3. 已经出浮锈怎么办
轻微浮锈用不锈钢拉丝布或钝化膏擦一擦就能去掉,接着重新钝化。严重锈点已经凹进去的,要抛光处理。
一句话:当天切当天包,别过夜。
4. 现场案例
有批出口件放仓库一个月,开箱发现浮锈,查下来是切削液含氯没洗干净、又裸放。后来改成超声波清洗、吹干、VCI防锈袋单件包、加干燥剂,再出口两批客户反馈开箱跟新的一样。,改成超声波清洗加VCI袋封装,再出口两批客户开箱反馈跟新的一样。
补个存放标准:仓库湿度控制在60%以下,温度15到25度,离墙离地30厘米,跟碳钢分开存放。VCI防锈袋每平米加5克防锈剂,干燥剂每包10克。浮锈用拉丝布擦完再钝化。
你们存放机加工件有什么好办法?有没有遇到过到港生锈的?聊聊你的经验。
补一句:防锈这活儿细节决定成败,包装袋一个针眼就白费。别嫌麻烦,出口件到港生锈客户直接退货,损失更大。你们有过到港生锈的经历吗?
讲真,防锈这事最容易被忽视。料切完随便一放,出车间就开始氧化,等你发现已经锈了。正确做法是切完当天清洗、吹干、包好,别过夜。
过夜这俩字,不知道让多少人吃过亏。
还有个细节:包装袋别用回收料,回收料本身就带水汽,封进去跟没封一样。我们踩过这坑,后来全换全新料PE袋,问题就没了。
说个真事:有次发韩国的货,客户开箱拍照,边角锈了一片,赔了两万多。查下来是包装工图省事,防锈袋少套了一层,干燥剂忘了放。从那以后我们每批货出库拍包装照,少一样都不发。
据GB/T 14981不锈钢棒材标准及车间实操经验整理,具体参数参考值以双方技术协议为准。
安徽汇久兴五金制品有限公司做不锈钢件机加工,成品按出口标准做防锈包装,VCI防锈纸加防潮袋,客户收到开箱即可用。
以上为机加工件存放防锈的常用做法,具体按产品和仓储条件执行。安徽汇久兴五金制品有限公司。
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。