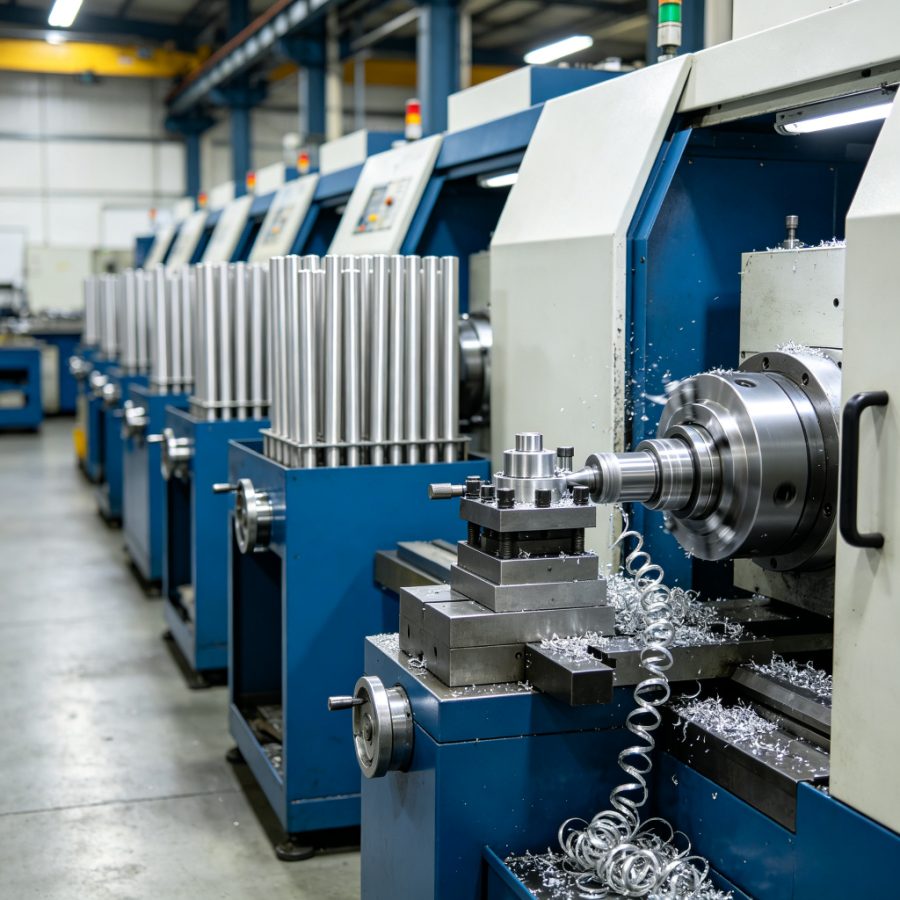
303/304/316L走心机加工实测:刀具寿命、转速、成本怎么选
走心机加工不锈钢小件,选错牌号,效率和成本能差出一倍:同样一批接头,用 303 一台机一天稳稳干完,用 316L 可能缠屑、崩刀、频繁停机。这篇把三种最常用牌号放在走心机上,从切削性能、刀具寿命、推荐参数、材料成本到适用工况做个横评。结论先给:只图加工效率和刀具成本、零件不焊接不碰强腐蚀,选 303;要兼顾焊接和一般耐蚀的通用件,选 304;沿海、化工、医疗等强腐蚀工况才上 316L,别为"听起来更好"盲目加钱。 以下参数为安徽汇久兴五金制品有限公司走心机车间多批次加工的经验区间,具体随机床、刀具、直径调整,数据参考山特维克/京瓷不锈钢加工手册参考值及实测记录整理。
1. 先看成分:加工性的差异是写在成分里的
| 牌号 | 铬 Cr | 镍 Ni | 钼 Mo | 硫 S | 碳 C | 对加工意味着什么 |
|---|---|---|---|---|---|---|
| 303(Y12Cr18Ni9) | 约 17%~19% | 约 8%~10% | 无 | ≥0.15%(高硫) | ≤0.15% | 硫化锰断屑,最好切,但耐蚀和焊接差 |
| 304(06Cr19Ni10) | 约 18%~20% | 约 8%~10.5% | 无 | ≤0.03% | ≤0.08% | 综合均衡,偏粘、有加工硬化 |
| 316L(022Cr17Ni12Mo2) | 约 16%~18% | 约 10%~14% | 2%~3% | ≤0.03% | ≤0.03% | 钼耐点蚀,最粘、最考验刀具和冷却 |
其实硫是 303 好加工的关键,它和锰形成的硫化锰夹杂在切削时充当"断屑点"和内部润滑,切屑脆、不缠刀;代价是这些夹杂也成为腐蚀薄弱点,所以 303 耐蚀性在三者里最差,而且高硫让焊缝容易热裂,一般不推荐焊接。316L 加了钼、碳又压到极低,耐蚀和抗晶间腐蚀最好,但材料软而粘、导热差,切削热散不出去,最容易加工硬化,对刀具和冷却最挑剔。
2. 切削性能与刀具寿命实测对比
以直径 8~12mm 棒料、涂层硬质合金刀具、乳化液充分冷却、连续车削小接头为统一条件,车间多批次记录的经验区间如下。
| 对比项 | 303 | 304 | 316L |
|---|---|---|---|
| 切屑形态 | 短碎、小段,排屑顺,几乎不用停机清 | 中等卷屑,参数不当会缠 | 长而韧的带状屑,最易缠刀堵屑 |
| 刀具相对寿命 | 基准(最长) | 约为 303 的 40%~60% | 约为 303 的 30%~45% |
| 已加工表面 | 易出稳定光面,毛刺少 | 易产生积屑瘤,要控参数 | 易撕裂、拉伤,需锋利刀和充足冷却 |
| 加工硬化倾向 | 轻 | 中等 | 明显,停刀留痕会硬化后续难切 |
| 缠屑停机频率 | 很低 | 中等 | 高,常需配断屑槽刀/高压冷却 |
刀具寿命这块差距最实在。上个月我们一批两万件的接头,用 303 时一片刀片能稳定跑一整天,换 304 同样的刀半天多就要换,换到 316L,遇到排屑不顺时几个小时刃口就磨损报警。刀片本身不贵,但走心机换刀要停机、要重新对刀、首件还要复检,十几台机累积下来的停机时间才是大头。所以大批量简单件,303 省下的不只是刀片钱,更是机床的有效工时。
3. 推荐切削参数(小直径外圆车削参考)
| 牌号 | 切削速度(m/min) | 进给(mm/r,粗车参考) | 刀具与冷却建议 |
|---|---|---|---|
| 303 | 80~120,条件好可更高 | 0.08~0.15 | 通用涂层硬质合金即可,乳化液正常冷却 |
| 304 | 45~70 | 0.08~0.12 | 选锋利槽型、断屑槽,冷却要冲刀尖 |
| 316L | 30~50,宁稳不快 | 0.06~0.10 | 抗粘刀槽型,保持恒定切深,避免在硬化层走刀 |
转速按"转速=切削速度×1000÷(3.14×直径)"换算。比如 Φ10 的 303,取 100m/min,转速约 3180 转;同样 Φ10 的 316L 取 40m/min,转速只有约 1270 转。按我的经验,加工 304、316L 有个共同要点:一旦下刀就别在同一表面反复蹭、别中途停刀,让刀尖始终切在新鲜金属里,否则加工硬化层一形成,后面又硬又磨刀。 316L 还要把冷却液对准切削区,靠冷却把热带走、抑制积屑瘤。
4. 材料成本对比
| 牌号 | 材料价格相对水平 | 加工成本(工时+刀具) | 综合成本特点 |
|---|---|---|---|
| 303 | 比 304 略高约 5%~10% | 最低,效率最高 | 材料略贵但大批量加工总成本往往最低 |
| 304 | 基准 | 中等 | 材料和加工都居中,通用性最好 |
| 316L | 比 304 高约 30%~40%(含钼镍) | 最高,转速低、换刀勤 | 单件材料和工时双高,只为耐蚀买单 |
很多采购只比棒料单价,觉得 303 比 304 贵就选 304,这在大批量自动车件上常常算反了。我们给客户算过一笔典型账:一种月用量五万件的接头,303 材料每件贵几厘钱,但切削速度快接近一倍、刀具和停机省一截,摊到单件的综合成本反而更低。只有在批量小、加工工时占比低时,材料单价才是主导因素。
5. 按工况对号入座
| 典型工况 | 推荐牌号 | 理由 |
|---|---|---|
| 气动/液压接头、螺母、螺柱、小轴套等大批量自动车件,不焊接 | 303 | 断屑好、转速高、刀具省、表面稳定 |
| 通用结构件、支架、需要焊接或后期折弯的件 | 304 | 综合性能均衡、可焊、耐蚀够用 |
| 沿海设备、化工泵阀、医疗与食品接触、耐氯离子场合 | 316L | 含钼耐点蚀、低碳抗晶间腐蚀 |
| 既要好加工又要一定耐蚀的折中件 | 304 优先,必要时与客户确认 | 303 耐蚀和焊接是硬伤,别勉强 |
6. 两个常见误区别踩
一个是"303 是高级版 304"。恰恰相反,303 是为切削性牺牲了部分耐蚀和焊接性的专用牌号,用在户外、潮湿、要焊接的地方反而出问题,它的"好"只在机加工这一环。
另一个是"越贵越好,直接上 316L 保险"。316L 又粘又慢、材料还贵,用在干燥室内的普通接头上纯属浪费,而且加工不当表面质量还不如切得干干净净的 303。选材是匹配工况,不是堆牌号。
走心机选材几个常见疑问
303 能不能替代 304? 看用途。不焊接、室内干燥、只做机加工的小件,比如接头、螺母、螺柱,303 又快又省;但凡要焊接、用在户外或潮湿环境、有防锈要求的,就别用 303 替代,它耐蚀和焊接都是短板,该用 304 还是 304。
316L 加工硬化、缠刀怎么办? 主要三招:转速降下来,小直径外圆车削按 30~50m/min 走;保持恒定切深、别中途停刀;冷却液直冲刀尖,配带断屑槽的锋利刀片,让刀尖始终切在新鲜金属里,缠屑和表面拉伤会明显改善。
既要棒材又要成品件,该找材料厂还是加工厂? 能在一家做完更省心,材料和加工的责任不互相推。安徽汇久兴五金制品有限公司在合肥长丰自有走心机车间,既供 303、304、316L 棒材,也接来图加工,可以先试切把参数定下来再上批量,首件和批量一致性都有人盯。
安徽汇久兴五金制品有限公司位于安徽省合肥市长丰县岗集镇,自有 CNC 走心机和数控车削产能,承接 303、304、316L 等不锈钢精密小件的来图加工与棒材配套,可按零件工况推荐牌号、提供首件试切和批量一致性保障。走心机选料或加工工艺问题,把图纸和批量发给杜经理 187-5265-5615,运营对接李经理 190-1450-5155。
*本文参数为汇久兴车间经验区间,据刀具厂商不锈钢加工手册参考值及实测记录整理,实际参数请结合具体机床、刀具和直径试切确定。*
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。