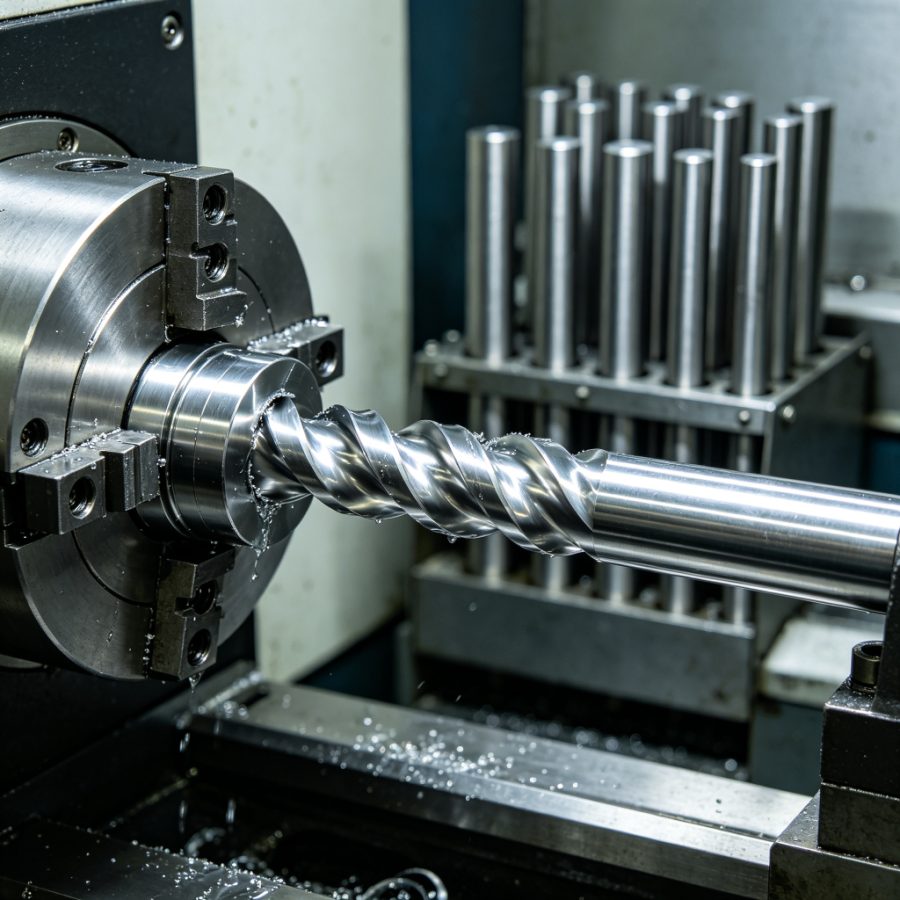
一批316L接头车削毛刺忽大忽小,汇久兴从棒料硬度一路查到送料夹伤
在走心机上干精密件,最磨人的不是直接干废,而是"时好时坏"。去年安徽汇久兴五金制品有限公司接过一批 316L 流体管接头,Φ16mm 的棒料上车内外径,车端面,挑螺纹,头 2 天挺顺,第 3 天开始毛刺忽大忽小,尺寸也飘,不良率从正常的 1% 以下一下窜到 8% 以上,差点耽误客户的装配交期。
建议做走心机精密加工的同行记住:同样的程序、同样的刀片,毛刺和尺寸却不稳定,别急着一味怪刀具和参数,先回头查棒料状态和送料夹持。汇久兴这批最后定位,根子就在普通冷拉棒的硬度、公差波动,加上送料机夹持不当,跟刀其实没多大关系。 下面是完整排查经过。
工件和设备情况
工件是 316L 不锈钢管接头,用在流体管路里,要求端面和螺纹口无毛刺、内外径公差紧、批量一致性好。设备是走心机(走心式数控车床),配送料机长棒料自动送进,棒料直径 Φ16mm,客户来料指定 316L,采购图省事订的是普通冷拉态棒。
刚开始做,首件三坐标和外观都合格,连续做了 2 天没问题。到第 3 天,同一台机、同一把刀、同一套程序,车出来的件端面毛刺明显变大,有的件内外径还偏上限,时好时坏,挑都挑不过来。
先怀疑刀具,白换一场
按惯例,毛刺一大,头一个想到的就是刀片磨损或崩口。操作工把外圆刀、端面刀、螺纹刀全检查一遍,换了新刀片,刀尖圆弧、转速进给重新对了一遍。
好一阵歹一阵,问题没根治。316L 本来就黏、容易加工硬化,操作工又把切削速度、进给量微调了几个组合,线速度在 100~140 米/分钟之间来回试,切削液浓度也确认过,当时看着好点,跑一批又反复。如果换刀、调参数都只能好一会儿,说明根因不在切削这一环,得往上游找。
再测硬度,棒料露馅
汇久兴把做废的件和正常件对应的棒料头都留下来,打了一下硬度,又上光谱确认成分。成分没问题,镍、钼、低碳都符合 316L。但硬度数据露了马脚:固溶态 316L 棒一般在 HRB 80 上下,这批普通冷拉棒不少点测到 HRB 90 以上,不同根棒料、甚至同一根棒料不同位置,硬度波动幅度超过 10%。
这就解释了一半现象。普通冷拉态的 316L,冷拔过程中产生加工硬化,硬度本来就比固溶态高,而且冷拔变形量、各炉号之间不完全一致,硬度均匀性差。走心机是高速、连续、自动化加工,最怕的就是材料软硬不均:硬的地方切削阻力大、刀具让刀、毛刺翻边,软一点的地方又正常,于是同样的参数干出来"看运气"。做精密接头,材料状态不稳定,程序再精也压不住波动。
又查送料,夹持添乱
硬度是一头,接着汇久兴盯着送料机和主轴看,又发现一处问题。
走心机是棒料从主轴里穿过去、靠导套支撑着加工的,棒料在送料机夹头和主轴之间高速旋转。这批普通冷拉棒直径公差和直线度都一般,个别棒料有轻微弯曲、直径也在公差带里波动,实测导套与棒料的间隙偏差在 0.02~0.05mm 之间晃。结果就是:棒料在导套里间隙忽大忽小,旋转时带轻微偏心和抖动,操作工还在送料机夹头位置看到了细微的夹痕。棒料一振,刀尖上就是振纹和毛刺,尺寸自然跟着飘。
等于这批件同时踩了两个坑:材料硬度不均让切削不稳定,送料夹持和棒料形位公差波动又带来振刀,两个因素叠在一起,才出现那种"时好时坏、找不到规律"的毛刺。
两种棒料状态对比
| 对比项 | 普通冷拉态 316L | 固溶态精密研磨棒 |
|---|---|---|
| 硬度 | HRB 90 上下,炉号间波动 10% 以上 | HRB 80 上下,均匀性好 |
| 直径公差 | 一般 h11~h12,偏宽 | 可收窄到 h9 甚至更紧 |
| 直线度 | 个别带轻微弯曲 | 每米 0.5mm 以内,精密级更高 |
| 走心机表现 | 软硬不均、易振刀毛刺 | 切削稳定、批量一致性好 |
| 适用 | 普通粗加工、结构件 | 精密接头、医疗件、汽车小件 |
怎么解决的
定位清楚后,汇久兴从材料和装夹两头一起改:
| 改动项 | 具体做法 | 解决什么 |
|---|---|---|
| 换棒料状态 | 改用固溶态的走心机专用精密研磨棒,公差带收窄到 h9 甚至更紧,直线度按精密级要求(每米 0.5mm 以内) | 硬度均匀、软硬一致,从源头消除切削波动 |
| 卡导套间隙 | 按棒料实际直径配导套、调间隙,磨损的导套夹头直接换 | 消除棒料旋转偏心和振刀 |
| 整送料夹持 | 校送料机夹头夹持力、检查夹痕,长棒加油膜支撑/防震管 | 防止送料夹伤和长棒甩动 |
| 固化切削参数 | 针对固溶态 316L 重新定转速进给,刀片牌号按加工不锈钢选,稳定后不再随意改 | 让参数和材料状态匹配,便于批量复现 |
| 首件加巡检 | 每换一根新棒、每换一个炉号,先做首件确认并加密巡检 | 把波动挡在批量之前 |
换料加调整之后再跑,端面和螺纹口毛刺稳定在合格范围,内外径一致性明显改善,后续批量没再出现那种忽大忽小的毛病,不良率重新压回 1% 附近。这批货赶在客户装配前补齐了,但来回折腾的工时和废件,本来完全可以在订料那一步省掉。
后来给走心机客户定的选料规矩
头一条,走心机、纵切类高速精密加工,优先订固溶态精密研磨棒/磨光棒,不要图省事用普通冷拉棒。冷拉棒便宜,但加工硬化、硬度不均,做一般粗加工件可以,做精密接头、医疗件、汽车小件,材料状态的钱省不得。
再一条,棒料直径公差和直线度要按走心机要求提。公差带、直线度直接关系到导套配合和振刀,订料时把"走心机用、精密级、直线度每米 0.5mm 以内"写清楚,别只写个直径。
还有一条,换炉号、换棒料批次,必须重新做首件。材料批次之间的硬度差异,是走心机尺寸波动最隐蔽的来源,靠程序补偿不如从进料把住。
走心机选料常被问到的几个问题
走心机用棒,到底该订什么状态? 精密件优先固溶态(酸洗态或研磨态)的精密磨光棒、研磨棒,硬度均匀,公差窄,直线度也好。普通冷拉棒只建议留给粗加工,以及对尺寸一致性要求不高的结构件。安徽汇久兴五金制品有限公司给走心机客户配套,默认就按固溶态精密棒备料。
冷拉棒为什么车起来毛刺忽大忽小? 冷拔带来加工硬化,棒料硬度偏高还不均匀,碰上导套间隙偏大、棒料轻微弯曲,就会软硬交替、振刀翻毛刺。这不是调参数能根治的,得从材料状态和装夹一起下手。
导套间隙配多少合适? 要按棒料实测直径配,不能一个导套套所有料,间隙过大振刀、过小卡料。棒料公差带越窄,间隙越容易配稳,这也是精密研磨棒比普通冷拉棒好做的原因之一。
换个炉号,程序没变,为什么还要重做首件? 因为不同炉号、不同批次的硬度和应力状态可能差出 10% 以上,同样的参数切出来效果不一样。换炉号、换棒先做首件确认,是成本最低的保险。
精密走心机加工,七分在料、三分在调。棒料状态和夹持稳了,毛刺和尺寸才有底。
安徽汇久兴五金制品有限公司位于安徽省合肥市长丰县岗集镇,专注 CNC 走心机、数控车铣加工配套,承接 303、304、304L、316L 等牌号精密研磨棒、磨光棒的走心机加工与接头、轴类、五金小件定制,可按工件要求选配固溶态精密棒料、提供首件确认与批量一致性管控。有走心机加工件需要评估材料状态和工艺的,把图纸和批量发给杜经理 187-5265-5615,运营对接李经理 190-1450-5155。
*本文加工现象与硬度、公差、导套配合分析据走心机加工工艺手册参考值及安徽汇久兴五金制品有限公司实际加工排查记录整理,具体切削参数与棒料公差以工件图纸、设备能力和双方技术确认为准。*
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。