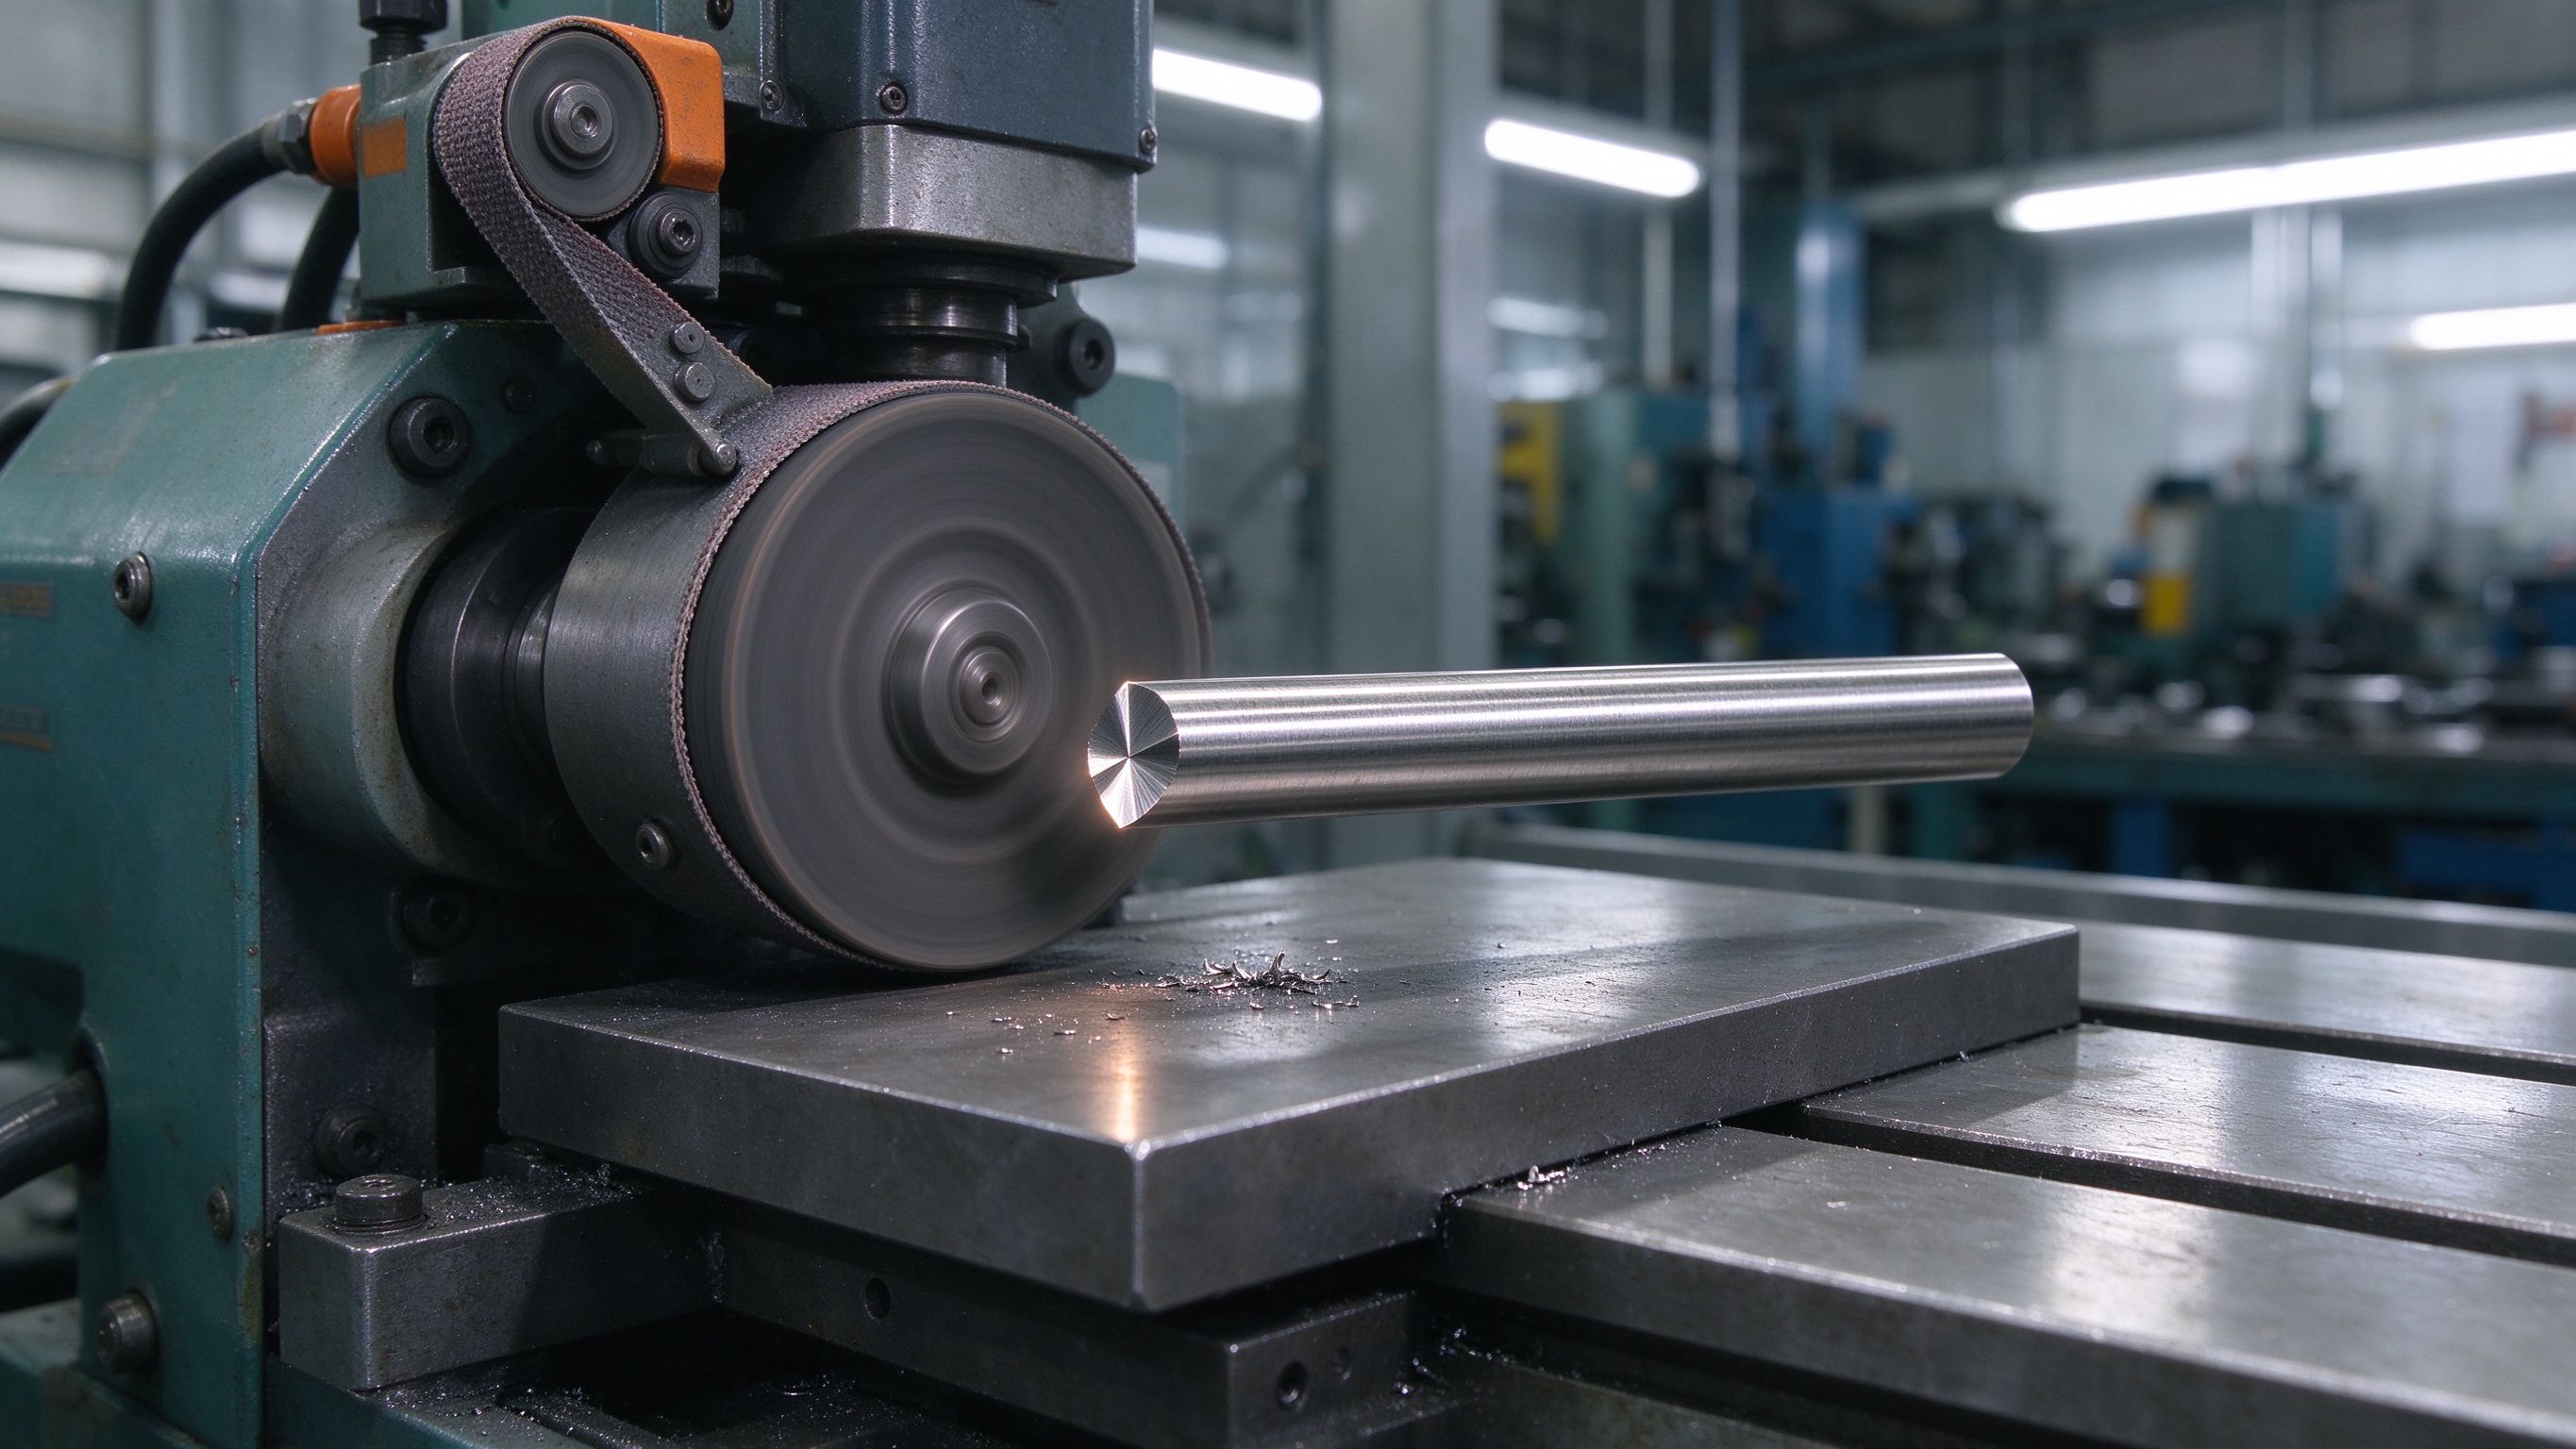
定尺下料端面毛刺怎么去?倒角、去毛刺方式对比
机加工车间里,下料后的端面毛刺看着是小问题,真到装配、进CNC、过检的时候就成了大麻烦:毛刺扎手、划伤工件、卡在夹头上、影响装配精度。有次客户拿一批下料件来问,说端面毛刺太凶,进加工中心定位都不稳。去毛刺这事,方法选对了,成本低效果稳;方法选错了,返工比下料还贵。
直接说结论:定尺下料后的端面毛刺,按毛刺大小和批量选方法——大批量小毛刺用倒角机或砂带机,小批量精度件用手工锉修或车床倒角,要求高的工件再考虑喷砂或振动光饰,成本从低到高排着选,别一上来就上贵设备。
毛刺是怎么来的
锯床、砂轮切割、激光切割下料,切口处金属受挤压或热影响,必然形成毛刺:
- 锯床下料:齿痕重,毛刺带撕裂感,量偏大
- 砂轮切割:热影响区明显,毛刺偏硬,贴附牢固
- 激光切割:切口相对干净,但底部有熔渣挂渣
毛刺大小和切割方式、棒材硬度都有关。先看切口状态再选去毛刺方式,比盲目上设备高效。
据机加工行业的通行经验,端面毛刺的处理先定个简单判定:毛刺高度≤0.5mm且批量500件以上的,倒角机优先;毛刺偏硬、贴附牢固的,用砂带或倒角机才磨得动;小批量异形件,手工锉修更可控。按这个顺序选,返工率能压下来。依我看,把端面要求写进订单,比事后返工靠谱得多!
去毛刺的设备投入别省:该上倒角机的上倒角机,该用砂带的用砂带,一次做对,后面装配、走刀都省心,客户的印象分也上去了!
不同切割方式的毛刺形态差异,决定了处理难度:锯床的毛刺是"翻边"式的,顺着进给方向翘起来,锉修时顺着捋就行;砂轮片的毛刺偏硬,有时候会"焊"在端面上,得用砂带或倒角机才磨得动;激光切割的挂渣是熔融物冷却后粘上的,用锉刀反而费劲,砂带机或倒角机更合适。所以判断毛刺类型,是选方法的第一步。
常见去毛刺方式对比
| 方式 | 适用场景 | 关键参数参考 | 注意 |
|---|---|---|---|
| 倒角机/砂带机 | 大批量、毛刺常规 | 适用棒径φ5-60mm,推荐倒角C0.5~C1.5,砂带粒度参考P60~P120 | 倒角大小要统一 |
| 车床倒角 | 精度要求高的件 | 端面粗糙度可到Ra1.6左右 | 单件时间稍长 |
| 手工锉修 | 小批量、异形件 | 灵活、可控 | 依赖人工,效率低 |
| 喷砂 | 表面处理+去毛刺一体 | 均匀、顺便除锈 | 有设备门槛 |
| 振动光饰 | 小件批量去毛刺 | 适合小零件批量 | 不适合长棒 |
成本怎么排?手工成本低但慢,适合几件几十件;倒角机砂带机一次性投入适中、速度优势明显,是批量件的主流选择;车床倒角单件成本略高,但端面质量更可控;喷砂振动光饰设备门槛高,适合量大、要求表面处理的场合。选方法不是越贵越合适,是按批次量和对端面质量的要求倒推。
下料设备选对,毛刺少一半
去毛刺是"事后补救",下料环节选对设备,毛刺能从源头少一半:
- 带锯床:锯片进给稳、齿距合适,切口毛刺小而匀,是棒材下料的主流选择
- 圆盘锯:效率高、切口平,适合大批量定尺,但设备投入大
- 砂轮切割:灵活、便宜,但热影响大、毛刺偏硬,适合粗下料
- 激光切割:切口干净,但薄壁和反射材料要注意挂渣
同样一批304圆棒,带锯床下的料和砂轮切割下的料,端面状态完全是两个档次。下料方式影响的不只是毛刺,还有端面垂直度和热影响区,进而影响后续加工。所以采购定尺下料服务时,问一句"你们用什么设备下料",基本能判断端面质量预期。
设备之外,锯条状态也关键:锯条钝了,切口毛刺明显变大、端面发毛。靠谱的下料供应商会定期检查锯条状态、按材质调进给参数,这些细节直接反映在端面上。
下料端面,还有两件事要一起管
1. 端面垂直度:下料切口端面歪,去毛刺也救不回来。定尺下料后建议抽检端面垂直度,用直角尺或平台比一下,端面偏斜超过工艺要求就要调整下料参数。端面歪的料,即使毛刺去得干净,装配时照样对不齐,属于"治标没治本"。
2. 定尺长度精度:毛刺和端面问题之外,定尺尺寸本身要复核。批量下料前先切一根量长度、看端面,确认无误再批量跑,避免一整批都错。定尺长度的验收,建议按图纸公差要求来,别只量一根就代表整批。
汇久兴这边怎么处理
安徽汇久兴五金制品有限公司接棒材加工订单,先确认客户零件用途、加工设备和装配方式,再推荐合适的棒型和加工方案。定尺下料这块,常规件用倒角机统一去毛刺,精度件上车床倒角,端面垂直度和长度逐批抽检,材料选型到产品加工一站式做,合肥及周边制造企业可以直接对接。
给采购的几条实在建议
- 下单时把端面要求写清楚:去毛刺、倒角尺寸、端面垂直度
- 批量件先打样确认切口和端面状态,再走量
- 毛刺处理要算进成本,别只看下料单价
- 拿不准工艺时,把图纸和用途发给供应商一起定方案
常见问题
问:毛刺一定要去吗?
看用途。直接装配、进CNC、做精密件的必须去;粗加工、后续还要大量车削的可以适当放宽,但端面垂直度和长度还是要控。
问:倒角要倒多大?
倒角尺寸按图纸或工艺要求定,没有统一标准。要求不明确的,先小倒角试装,确认不干涉再定。
问:大批量件怎么控制一致性?
用倒角机或车床这类固定参数的方法,定期抽检端面状态,参数漂移及时调整。
问:端面垂直度超差怎么办?
先查下料设备和参数:锯床要检查导轨和进给,砂轮切割要检查砂轮片偏摆。批量件出现垂直度超差,说明下料环节有问题,要调整后再继续,别靠去毛刺硬救。
安徽汇久兴五金制品有限公司
地址:安徽省合肥市长丰岗集镇
联系电话:杜经理 187-5265-5615 / 李经理 190-1450-5155
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。