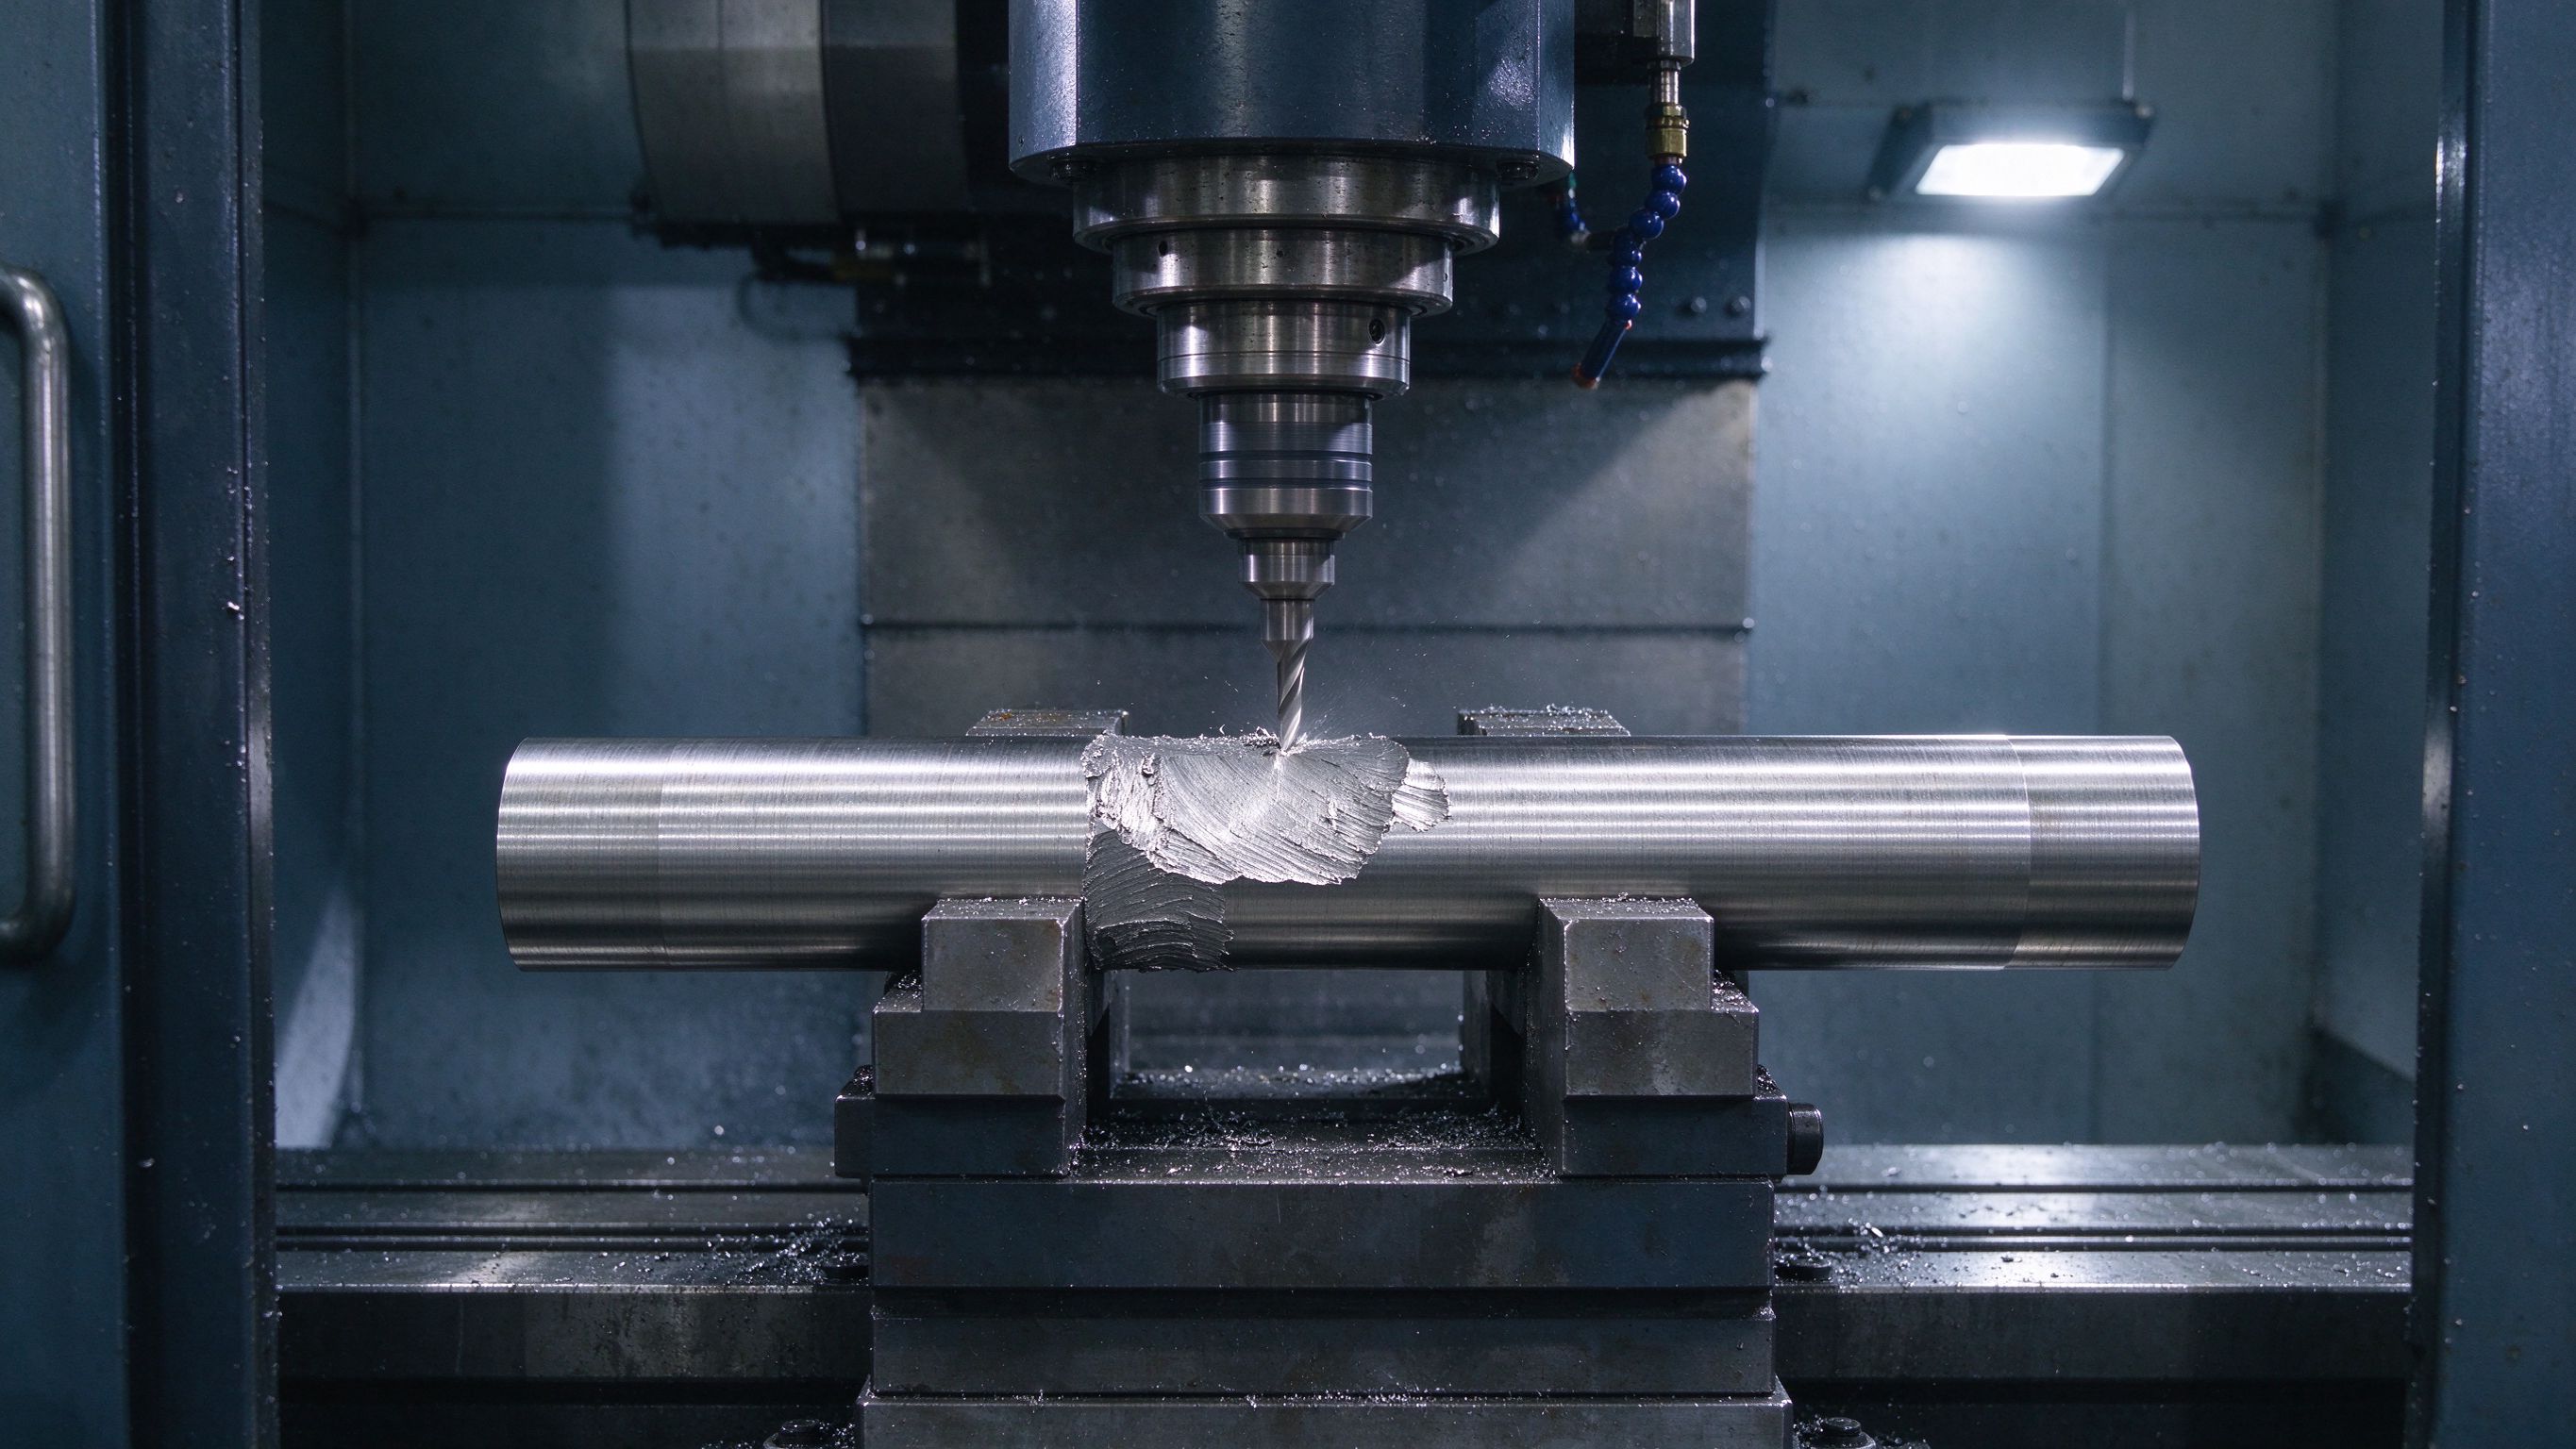
CNC加工不锈钢棒,毛坯余量留多少才不浪费?
先给结论:不锈钢棒 CNC 加工的常规毛坯余量,直径方向单边留 1.5~2mm,长度方向留 2~3mm。 具体留多少,看材质、看直径、看后道精度要求。不锈钢跟碳钢不一样,余量留小了,切在硬化皮上费刀费时;留够了,头一刀切到"软芯",后面越走越顺。
做 CNC 加工的师傅都懂一个道理:毛坯余量留多了,废料、费工时;留少了,夹不住、光不出来,直接废件。这两头都吃过亏的人,才理解为什么余量不是随便定的。
为什么不锈钢的余量不能照抄碳钢?
不锈钢有个特点:导热差、加工硬化倾向明显。切削时热量集中在刀尖,表面容易产生硬化层,下一刀再切这层硬皮,刀具磨损成倍增加。
所以不锈钢毛坯余量如果留得太小(比如单边 0.5mm),头一刀就切在硬化皮上,不光费刀,尺寸还不稳。留够 1.5~2mm,头一刀能切到"软芯"里,后面几刀走起来就顺了。这不是玄学,是切削机理决定的。
按场景怎么留,给个参考
| 毛坯直径 | 直径余量(单边) | 长度余量 | 适用场景 |
|---|---|---|---|
| φ5~20mm | 1~1.5mm | 2mm | 走心机、小件批量加工 |
| φ20~50mm | 1.5~2mm | 2~3mm | 普通数控车、阀体、轴类 |
| φ50mm 以上 | 2~2.5mm | 3mm | 大件车削、需要多次装夹找正 |
| 六角棒/异型材 | 按对边留 1~1.5mm | 2~3mm | 铣六方后再精加工的 |
留余量还要考虑一件事:棒料本身的弯曲度。 长料加工时,弯曲会吃掉余量。料越长,余量要适当多留;或者要求供应商供货时按直线度好一点的标准挑料。有次一个客户订 3 米长的棒料做长轴,余量按 1mm 留的,结果料有点弯,车到一半尺寸不够,整批报废。后来换成直线度好点的料、余量加到 1.5mm,就没再出过事。这个案例我常跟客户讲:余量不是拍脑袋定的,是把料的状态算进去的。
材质不同,余量也要调整
不同材质的不锈钢,加工硬化和切削热表现不一样,余量要跟着调:
303 易切削,切削阻力小、发热少,余量可以取下限——单边 1~1.5mm 就够,走心机小件甚至 0.8mm 也能跑。
304 通用款,按常规留 1.5~2mm,别低于 1.5mm,304 加工硬化明显,余量太小头一刀就啃硬皮。
316L 和 304 类似,但韧性略高,切屑更难断,余量按 304 的标准留,冷却要跟上。
410、420 马氏体,硬度高,切削力大,余量适当放大——单边 2mm 起,配合低速大切深走,避免刀刃崩损。
余量是不是越大越好? 不是。余量越大,走刀次数越多,加工时间越长,刀具磨损也越大。合适的余量是"头一刀能切到稳定层"就够,多了就是浪费。
冷却、装夹,和余量一样重要
余量留对了,冷却和装夹跟不上,照样出问题。不锈钢切削发热大,冷却液一定给足——水基切削液浓度别低于标准配比,加工深孔、大直径件时还要考虑内冷。冷却不到位,尺寸会热胀,车完凉下来就缩水,余量算得再准也白搭。
装夹也有讲究。圆棒装卡盘,夹持长度要够,悬伸别太长,太长容易让刀、振刀;六角棒装夹要用六方卡爪或者软爪成形,不然棱角处夹不实,加工中松动,端面尺寸直接跑偏。
有次一个客户用六角棒做零件,装夹没处理好,车完一批对边尺寸差出 0.3mm——不是料的问题,是夹持的问题。后来换了软爪,尺寸就稳了。余量、冷却、装夹,这三件事是一个系统,别只盯着其中一个。 安徽汇久兴五金制品有限公司接棒材加工订单时,会先确认客户的零件用途、加工设备和装配方式,再推荐合适的棒型和余量方案,就是避免客户在这三件事上顾此失彼。
一个小批量试切案例
去年有个合肥的客户做设备配件,订了 303 六角棒做毛坯,图纸要求对边 S12、长度 85mm。他拿不准余量留多少,问我。我让他先试切 50 根:对边按 13mm 毛坯(名义 S12 + 双边合计 1mm,单边 0.5mm)、长度按 88mm 留 3mm,走心机粗车一道再精车。试下来刀具状态稳定,尺寸波动 0.05mm 以内,后来批量就直接照这个参数走了,一整批没废一根。
这个例子想说的是:余量参数不是抄来的,是试出来的。 同一规格,不同批次、不同机床,合适的余量会有差别。小批量试切花的钱,跟批量报废比,实在不算什么。
三个实操建议
一、按"加工链"定余量。 先想清楚工序:车外圆→精车→磨削→抛光,每一道都在吃余量。后道有磨削的,前道要留磨量(单边 0.2~0.3mm 足够)。工序越多,毛坯余量越大,别只看头一道。
二、跟供应商报"用途"不报"尺寸"。 下单说"CNC 毛坯用,φ30 留单边 2mm 余量",供应商就知道按毛坯精度切,长度也会给你多留。只报名义尺寸,供应商按常规切,回头加工量不够又得返工。
三、小批量先试切。 新材质、新规格,先订一小批试加工,把余量、参数调顺了再放大批量。不锈钢批次之间有成分波动,批量投产前试一批,能省下大笔废品钱。
常见问题(FAQ)
Q1:走心机加工小件,余量留多少合适?
φ5~20mm 的小件,直径单边留 1~1.5mm 就够,长度留 2mm。303 材质可以更小,304 别低于 1.5mm。
Q2:余量是不是越大越安全?
不是。余量越大,走刀次数越多、工时越长、刀具磨损越大。合适的余量是"头一刀切到稳定层"就够,多了是浪费。
Q3:六角棒毛坯怎么留余量?
按对边留 1.5mm 左右,长度留 2~3mm。装夹用六方卡爪或软爪,棱角处夹实再加工。
Q4:CNC 加工用的棒料,供应商能帮忙控制直线度吗?
可以。安徽汇久兴五金制品有限公司支持按 CNC 加工需求控制棒料直线度和公差,毛坯余量可按你的工序要求定制。
Q5:长料加工余量怎么加?
料越长,弯曲影响越大,余量要适当多留。3 米以上的长料,直径余量建议按上限留,并确认棒料直线度合格。
数据来源说明
本文余量数据参考 GB/T 702-2017《热轧钢棒尺寸、外形、重量及允许偏差》及工厂 CNC 加工实际经验,具体以订单确认参数为准。
关于汇久兴
安徽汇久兴五金制品有限公司位于安徽省合肥市长丰岗集镇,长期专注五金制品与异型件加工,主营 303、304、316L、410、420 等不锈钢圆棒、六角棒、研磨棒,支持按 CNC 加工需求定尺下料、控制直线度和公差,可为合肥及周边地区制造企业提供从棒材到成品的一站式加工服务。需要核价或打样的,把材质、直径、长度、加工用途(车削/铣削/磨削)发过来,联系杜经理 187-5265-5615 或李经理 190-1450-5155。
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。