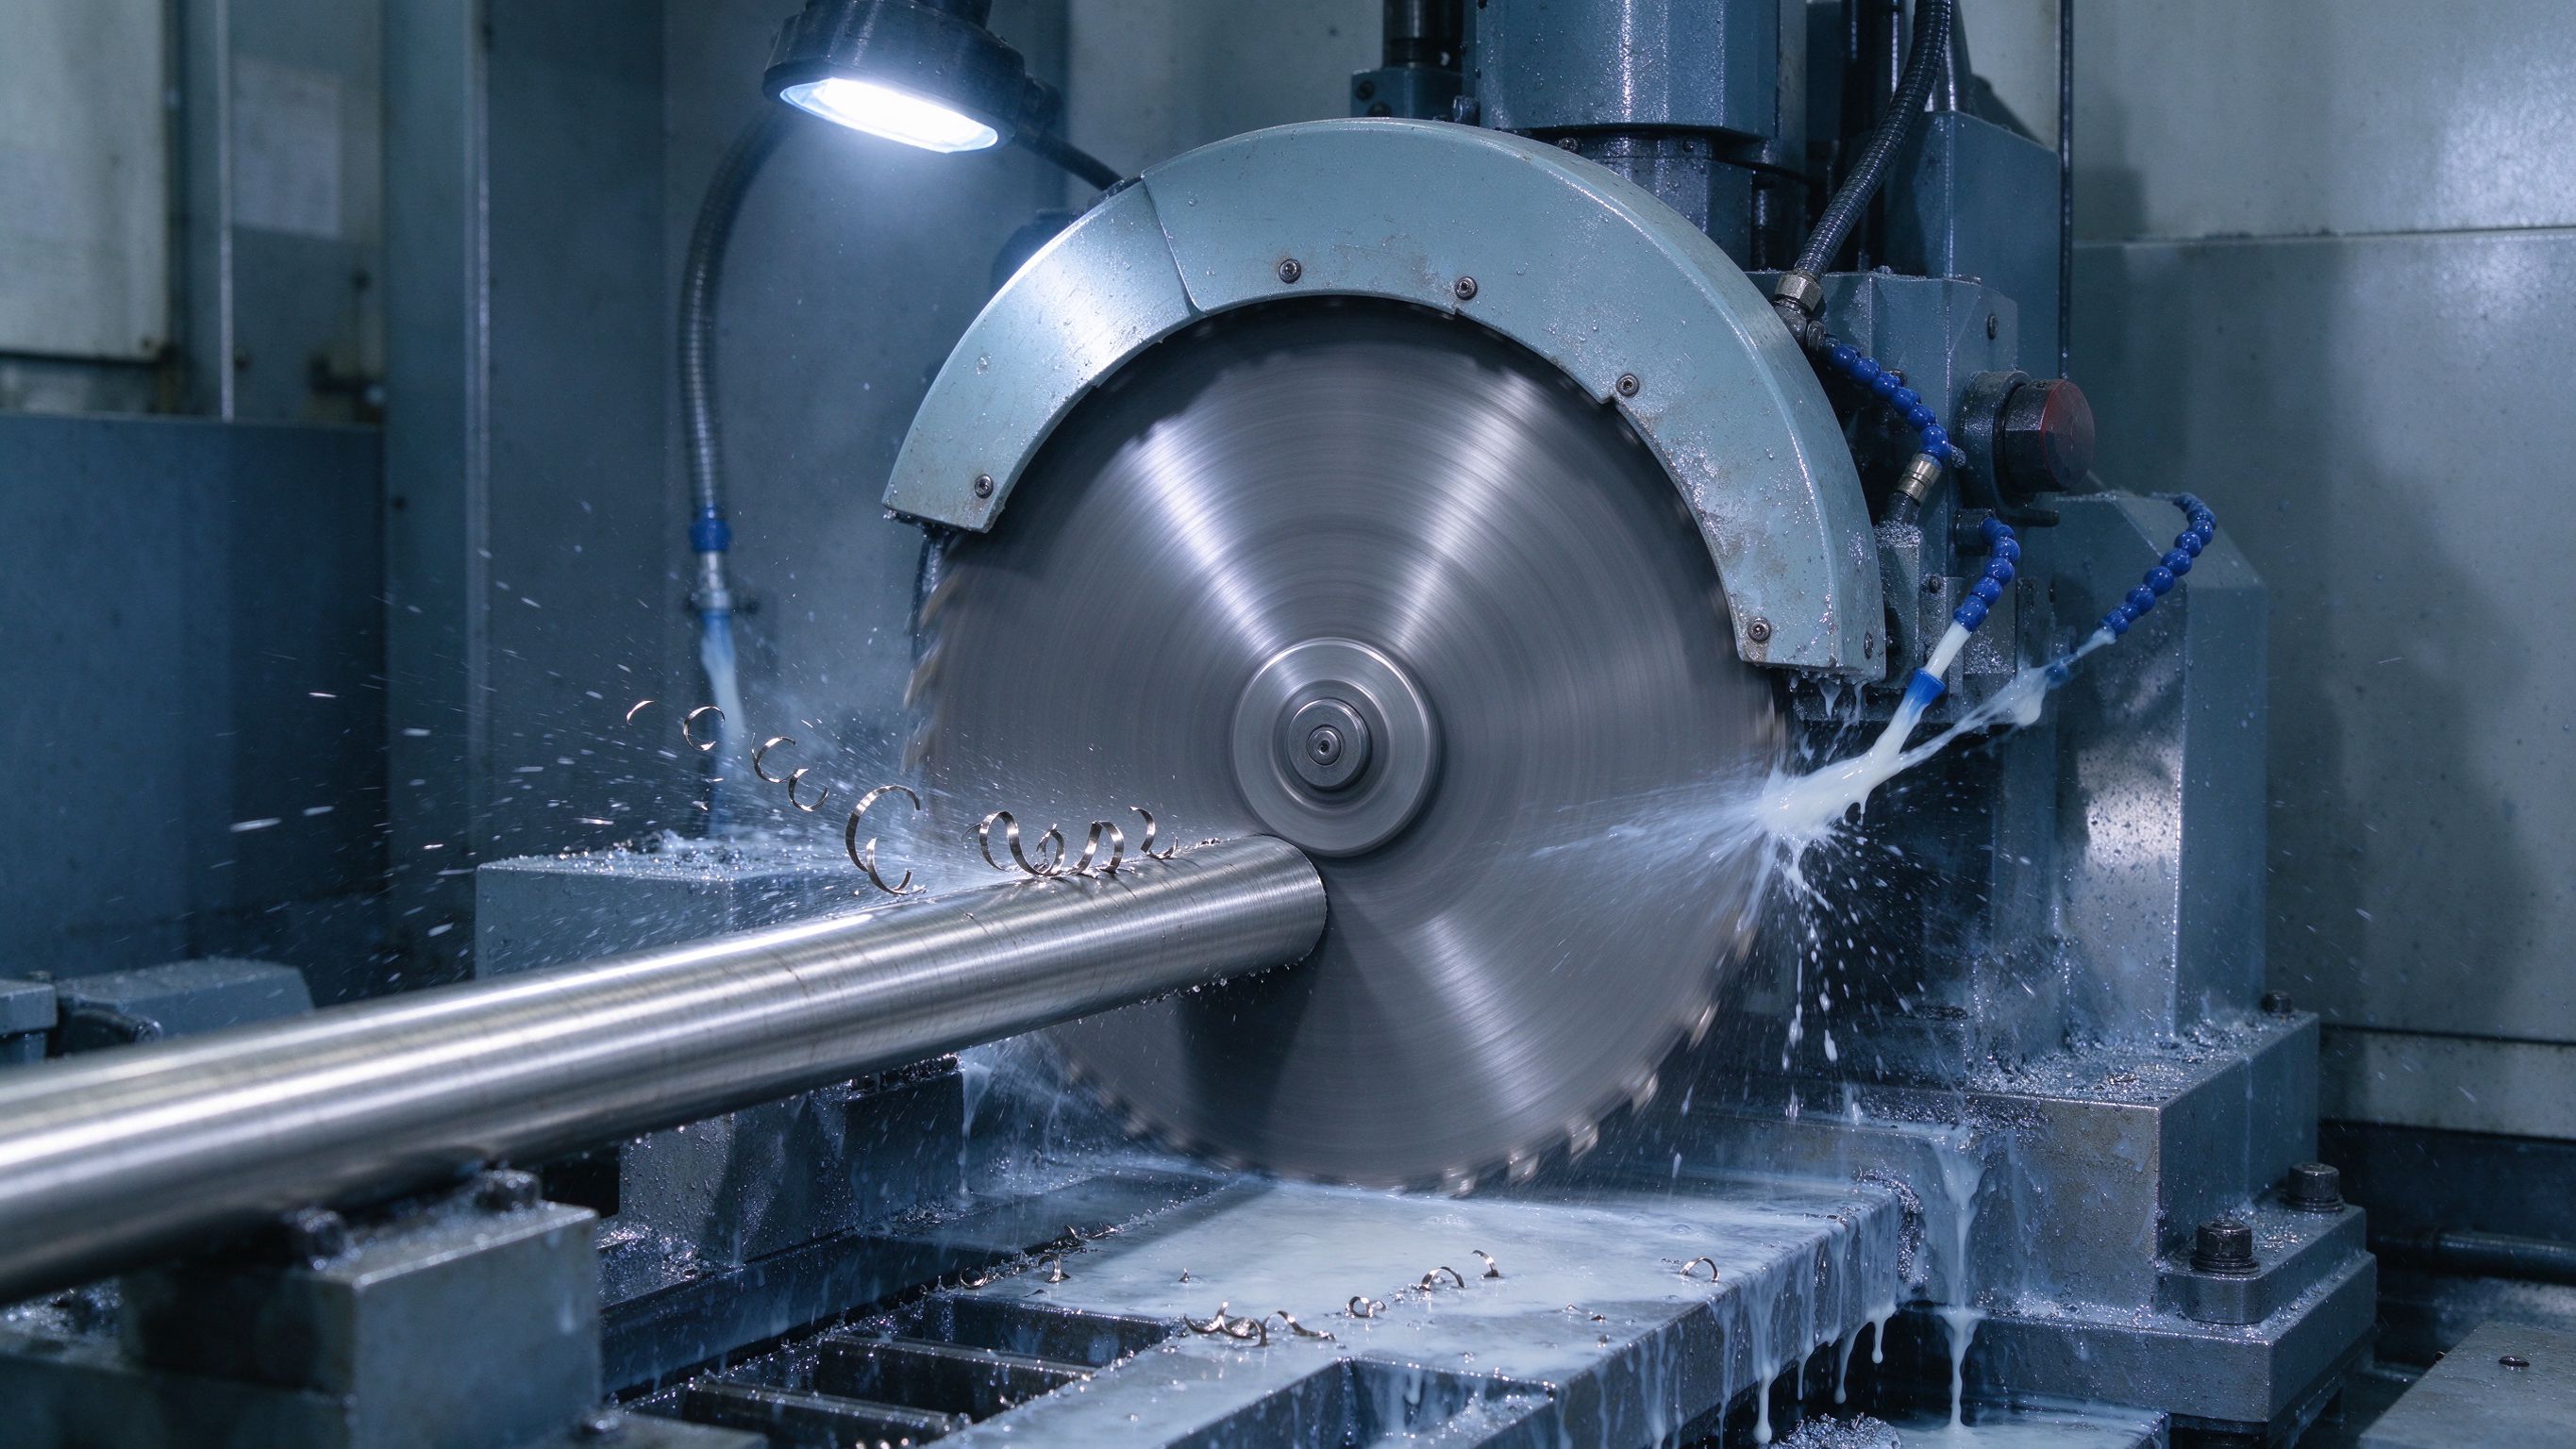
先给结论:硬质合金锯片切304不锈钢,线速度80-120米/分钟,每齿进给0.03-0.08毫米,乳化液浓度8%-10%。 在安徽汇久兴五金制品有限公司,我们车间按这套参数跑,锯片寿命能到1500刀以上,端面崩边率低于2%。CNC加工不锈钢棒材,第一道工序就是下料。看着就是上锯床切一段,其实参数不对,问题全在下料这一步——端面崩边、毛刺大、锯片磨损快、材料倾斜。
我们做CNC下料这些年,被客户问得最多的就是:"我锯不锈钢,转速开多少?进给走多快?"
这个问题没有一个万能参数表,因为跟锯片直径、材质、棒料截面都有关系。但有一套思路,照着调,基本能找到合适区间。
先认识锯片
CNC下料用的金属圆盘锯片,常用的有两种:高速钢锯片和硬质合金锯片。
高速钢锯片便宜,一片两三百块,但寿命短。适合小批量、材料不硬的场合。锯304不锈钢,一片大概切200-300刀就要换。
硬质合金锯片贵,一片上千,但寿命长,切不锈钢能切1500-2000刀。大批量下料用这种划算,虽然单价高,但摊到每刀成本反而低。
我们车间两种都用。打样小批量用高速钢,正式批量用合金锯片。
锯片齿数也有讲究。切实心棒,齿数不能太多也不能太少。经验值是:同时参与切削的齿数保持在3-5个。
比如切直径30毫米的圆棒,用250毫米直径的锯片,80齿左右合适。切大直径棒(60毫米以上),齿数要少一点,40-60齿;切小直径棒(10毫米以下),齿数要多一点,120齿以上。
这个逻辑很简单:齿太多,每齿吃刀量太小,锯片蹭不出屑,反而发热粘刀;齿太少,每齿吃刀太大,锯片崩齿。
转速怎么定
锯片转速的核心指标是线速度,不是转速。
线速度公式:线速度 = π × 锯片直径 × 转速 ÷ 1000。单位是米/分钟。
切不锈钢,线速度的经验区间:
- 高速钢锯片切304:30-40米/分钟
- 硬质合金锯片切304:80-120米/分钟
- 切316L或者更硬的材料:线速度降20%
举个实际例子。250毫米直径的硬质合金锯片,切线速度100米/分钟,算下来转速:
转速 = 100 × 1000 ÷ (3.14 × 250) ≈ 127转/分钟
这个转速听着慢,但金属锯切就是这个节奏。跟切铝材那种几千转完全两码事。
新手最常犯的错就是转速开太高。 看着锯片转得快效率高,实际上不锈钢导热差,转速一高,切削热散不出去,锯片很快退火变钝。变钝之后还硬切,锯片直接崩齿。
进给怎么配
进给就是每齿吃刀量,单位是毫米/齿。
切不锈钢,每齿吃刀量一般在0.03-0.08毫米。这个值怎么理解?锯片80齿,每分钟转127转,每分钟的进给量就是:
0.05毫米/齿 × 80齿 × 127转/分 = 508毫米/分钟
切一根30毫米直径的棒,按直径算切削路程大概30毫米,一刀下来就是0.06分钟,3.6秒。
这个速度听着合理。如果切一根要10秒以上,说明进给太慢,效率低;如果2秒就切完,说明进给太快,锯片扛不住。
进给的判断标准不是看时间,是看切屑形状。
不锈钢正常切削的切屑,应该是短碎的螺旋状,颜色银白色或者淡黄色。如果切屑是蓝色、深紫色,说明温度太高,线速度快了或者进给慢了。如果切屑是一整条连续的,说明进给太快,每齿吃刀太大。
有经验的师傅看一眼切屑就知道参数对不对。
常见问题和调法
问题一:端面崩边。
崩边一般在棒料出口侧。原因是锯片走到最后,材料支撑不够,最后几个齿把材料拽裂了。
调法:进给在最后三分之一行程放慢30%。或者在棒料下方加一个支撑块。
问题二:毛刺大。
毛刺大说明锯片钝了,或者线速度和进给不匹配。先检查锯片锋利度——手指轻摸刃口,感觉滑就该换了。锯片锋利还毛刺大,把线速度提高10%试试。
问题三:锯片磨损快。
刚换的锯片切几十刀就钝,肯定是参数有问题。90%是线速度太高。把转速降20%,再观察。
问题四:材料倾斜。
切完之后棒料端面和轴线不垂直,斜了。这是因为送料的时候材料没夹紧,或者锯片进刀时受力偏了。检查虎钳压力,必要时加液压夹紧。
冷却液不能省
不锈钢切削必须用冷却液,这个钱不能省。
我们用乳化液,浓度8%-10%。切削液直接冲在锯片和工件接触的位置,三个作用:降温、冲屑、润滑。
不用冷却液干切,锯片寿命直接砍半,而且材料表面会因为过热变色,后续加工留缺陷。
有客户为了省切削液钱,风冷风切,结果锯片一个月换了三片。算下来切削液钱没省多少,锯片钱多花了好几千。
我们车间怎么做
在安徽汇久兴五金制品有限公司,我们做不锈钢棒CNC下料,常备各种规格锯片。
我们的设备是全自动圆锯机,上料、送料、夹紧、切割、出料一条线。直径6-80毫米的圆棒和六角棒都能切,定尺长度从10毫米到6米都能做。
每批料切之前,我们师傅会根据材质和规格调一次参数。304和316L参数不一样,圆棒和六角棒不一样,客户要求的公差不一样也不一样。不是开机就切。
切完的料我们会做三件事:检查端面垂直度、去毛刺、抽检长度公差。长度公差能控制在±0.1毫米以内。
下料只是我们的一道工序,后续还能配合做车削、钻孔、研磨。客户来料图纸,我们从棒料到成品一步做。
有CNC下料或者定制加工需求的,发图纸过来报价。
杜经理 187-5265-5615
李经理 190-1450-5155
地址:安徽省合肥市
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。