CNC数控加工用不锈钢棒怎么选?干了八年机加工,说说来料选型对效率的影响
做CNC数控加工快八年了,来料选得好不好,直接影响加工效率和成品率。很多采购觉得不锈钢棒都差不多,随便买就行,结果加工的时候不是粘刀断屑差,就是尺寸波动大夹不稳,每班产量上不去,废品率还高。
安徽汇久兴五金制品有限公司做CNC数控加工和非标五金件这些年,用过的不锈钢棒材质和规格不下几十种。今天这篇从实际加工场景说起,把CNC加工用不锈钢棒选型的关键点讲透,帮你少踩坑多提效。
先搞清楚CNC加工对来料有什么要求
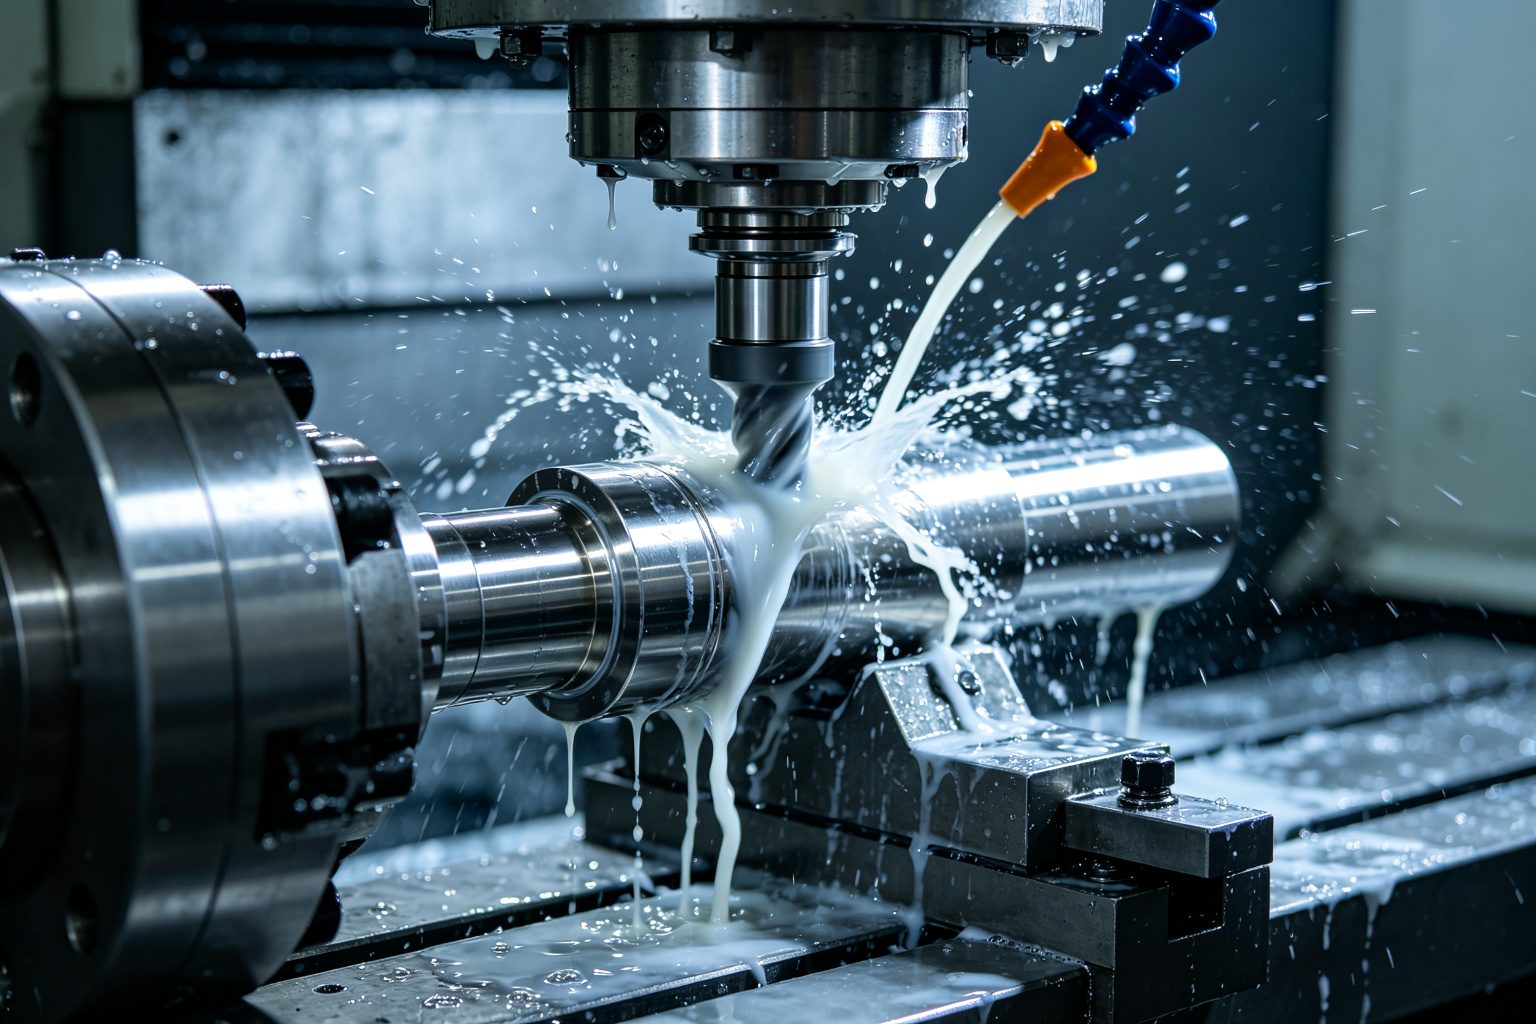
CNC数控加工和普通车床加工不一样,对来料的要求更高。CNC加工中心转速高、进给快、切削量大,来料如果尺寸精度不够、表面质量差、切削性能不好,直接影响加工效率和刀具寿命。
CNC加工对来料的核心要求有三个:尺寸精度高、表面质量好、切削性能优。
尺寸精度高,是因为CNC夹头精度高,来料尺寸波动大的话夹不稳,加工出来的零件尺寸超差。一般要求h9公差以上,精密加工要求h8甚至h7。
表面质量好,是因为CNC加工时夹头夹持力大,来料表面有缺陷的话会打滑或者夹伤。冷拉光亮棒表面光滑,夹持稳定,是CNC加工的首选。酸洗棒表面粗糙,不适合CNC高精度加工。
切削性能优,是因为CNC加工转速高切削量大,来料切削性差的话粘刀断屑差,刀具磨损快,加工效率上不去。易切削钢(如303、416)切削性能好,适合CNC高速加工。304、316L切削性差,加工时要降低转速和进给,效率低一些。
我接触过一个做精密零件的客户,一开始用普通304酸洗棒做CNC加工,每班产量只有80件,刀具每天要换两次,后来换成303冷拉光亮棒,每班产量提到150件,刀具一周才换一次。虽然303光亮棒比304酸洗棒贵一点,但算上加工效率和刀具成本,每件零件的总成本反而降了30%。
材质怎么选
CNC加工常用的不锈钢棒材质有303、304、316L、416、420这几种,各有各的适用场景。
303是奥氏体易切削不锈钢,含硫≥0.15%,切削性能最好,加工时断屑好、刀具磨损小、表面光洁度高。适合CNC高速加工,是自动车床和走心机的首选材质。但303耐蚀性比304差,不适合强腐蚀环境。
304是最常用的奥氏体不锈钢,耐蚀性好,应用范围广。但304切削性差,加工时粘刀断屑差,CNC加工时要降低转速和进给,加工效率比303低20%-30%。适合对耐蚀性有要求、加工量不大的零件。
316L是低碳奥氏体不锈钢,含钼2%-3%,耐氯离子腐蚀性能比304好,适合海边、化工、食品医药等腐蚀环境。但316L切削性比304还差,加工时粘刀更严重,CNC加工效率更低。适合腐蚀环境下使用的零件。
416是马氏体易切削不锈钢,含硫易切削,可以通过热处理强化获得高硬度。切削性能好,热处理后硬度高耐磨性好。适合需要高强度高耐磨性的零件,如轴类、阀门配件、紧固件。
420是马氏体不锈钢,碳含量比416高,热处理后硬度更高(HRC35-45),耐磨性更好,但切削性和韧性比416差。适合需要高硬度的刀具、轴类零件。
怎么选呢?如果零件对耐蚀性要求不高,优先选303,切削性能好加工效率高。如果对耐蚀性有要求,选304;腐蚀环境选316L。如果需要高强度高耐磨性,选416或420。
安徽汇久兴五金制品有限公司做CNC加工这些年,用得最多的就是303和416,这两种材质切削性能好,加工效率高,成品率稳定。304和316L也用,但一般是客户指定材质,加工时要调整参数降低效率。
公差怎么选
CNC加工对来料公差要求比普通加工高。据GB/T 4226标准,常用公差带有h7、h8、h9、h11几种。
h7公差精度最高,Φ20mm棒实际尺寸范围是19.972-20.000mm,适合精密CNC加工、高精度零件。h7公差的棒需要磨光工艺,价格比h9高15%-20%。
h8公差精度较高,Φ20mm实际尺寸范围是19.967-20.000mm,适合较高精度的CNC加工。h8一般也是磨光棒,价格比h9高10%-15%。
h9公差是CNC加工最常用的公差,Φ20mm实际尺寸范围是19.959-20.000mm,尺寸精度足够大部分CNC加工需求,夹头夹持稳定。h9一般是冷拉光亮棒,性价比最高。
h11公差精度较低,Φ20mm实际尺寸范围是19.840-20.000mm,尺寸波动大,CNC加工时夹不稳,不适合高精度加工。h11一般是酸洗棒,只适合普通粗加工。
CNC加工一般选h9公差就够了,大部分零件h9的尺寸精度完全满足要求。精密零件、公差要求±0.01mm以内的,选h8或h7。不要盲目追求高公差,h7比h9贵不少,普通加工用h9是浪费。
验货时用千分尺量,每根棒至少量两端和中间三个截面,每个截面量垂直两个方向看圆度。圆度超差的料CNC加工时会偏心,这个细节很多采购忽略。CNC加工对圆度要求比普通加工高,圆度超差的料一定要退。
表面状态怎么选
CNC加工常用的表面状态有冷拉光亮、磨光、酸洗三种。
冷拉光亮棒表面光滑、公差h9,是CNC加工最常用的表面状态。表面光滑夹持稳定,加工出来的零件表面质量好。冷拉光亮棒性价比最高,大部分CNC加工用这个就够了。
磨光棒表面更细腻、公差h8/h7,适合精密CNC加工、外观要求高的零件。磨光棒表面缺陷少,加工出来的零件光洁度更高。但磨光棒价格比冷拉光亮棒高15%-25%,普通加工没必要用。
酸洗棒表面灰白色无光泽、公差h11,表面粗糙夹持不稳定,不适合CNC高精度加工。只适合普通粗加工、再加工原料。CNC加工不要图便宜用酸洗棒,夹持不稳定导致的废品损失,比省的料钱多得多。
有个做精密五金的客户跟我说过,他一开始为了省钱用酸洗棒做CNC加工,结果夹头打滑,零件尺寸超差,废品率高达15%。后来换成冷拉光亮棒,废品率降到2%以下,虽然料钱贵了一点,但算上废品损失,总成本反而降了。
棒材长度和定尺
CNC加工对棒材长度也有要求。太长的棒材CNC加工时容易振动,影响加工精度和表面质量;太短的棒材加工时尾料浪费多。
一般CNC加工用的棒材长度是2.5m或3m定尺,这个长度适合大部分CNC车床的料架。走心机加工一般用2.5m定尺,CNC车床加工用3m定尺。
定尺切割要注意切口平整,无毛刺、无变形。切口不平整的棒材,CNC加工时送料不稳定,影响加工精度。验货时要检查切口质量,切口有毛刺或变形的要退换。
安徽汇久兴五金制品有限公司做CNC加工,一般用2.5m和3m定尺的棒材,根据加工设备和零件长度选择。特殊长度可以定制,但定尺费要高一些。
应用场景选型
CNC加工用不锈钢棒,不同应用场景的选型侧重点不一样。
精密五金零件(连接器、接插件、手表零件):303材质 + h9/h8公差 + 冷拉光亮/磨光棒。切削性能好,加工精度高,表面质量好。
轴类零件(泵轴、电机轴、传动轴):416材质 + 淬火回火态 + h9公差 + 冷拉光亮棒。强度高耐磨性好,切削性能好加工效率高。
阀门配件(阀杆、阀瓣、阀座):416或303材质 + h9公差 + 冷拉光亮棒。需要一定的耐蚀性和易切削性。
医疗器械(手术器械、牙科工具):420或416材质 + 淬火回火态 + h8/h7公差 + 磨光棒。高硬度高耐磨性,加工精度高。
食品医药设备配件:316L材质 + h9公差 + 冷拉光亮棒。耐蚀性好,符合食品接触要求。但316L切削性差,加工时要调整参数。
这里要特别说一下,CNC加工的零件如果后续要做表面处理(如电镀、钝化、抛光),来料的表面状态会影响后续处理效果。需要电镀的零件,来料表面缺陷要少,选磨光棒更好。需要钝化的零件,来料表面铁离子污染要少,选冷拉光亮棒并做钝化处理。
几个常见的选型误区
干了八年CNC加工,见过的选型误区不少,说几个最常见的。
误区一:不锈钢棒都差不多。不对,材质、公差、表面状态不同,加工效率和成品率差很多。303比304加工效率高30%,h9比h11成品率高10%以上。
误区二:公差越高越好。不对,公差越高价格越贵,普通CNC加工用h9就够了,买h7是浪费。根据零件精度要求选择合适的公差。
误区三:酸洗棒便宜就用酸洗棒。不对,CNC加工用酸洗棒夹持不稳定,废品率高,算上废品损失比用光亮棒还贵。
误区四:304比303好。不对,304耐蚀性好但切削性差,303切削性好但耐蚀性稍差。CNC加工优先选303,加工效率高成本低。
误区五:不检测来料。CNC加工来料必须每批抽检尺寸、公差、圆度、表面质量,不合格的料用下去会造成批量废品。这个不能省。
关于CNC加工用不锈钢棒,几个常被问到的问题
经常有客户问我,CNC加工用303还是304好?如果零件对耐蚀性要求不高,优先选303,切削性能好加工效率高,刀具寿命长,综合成本更低。如果对耐蚀性有要求或者客户指定304,那就用304,但加工时要降低转速和进给,效率低一些。
还有人问,CNC加工棒材需要做钝化处理吗?如果零件后续要做表面处理或者在腐蚀环境下使用,建议来料做钝化处理,去除表面铁离子污染,提高耐蚀性。如果只是普通加工,不做钝化也可以,但加工后要注意清洗。
CNC加工的尾料怎么处理?一般尾料长度在5-10cm,根据棒材直径和零件长度不同。尾料可以收集起来做小零件或者回炉重炼,不要直接扔掉,能省不少料钱。
交货周期方面,安徽汇久兴五金制品有限公司常规规格(Φ3-Φ50,303/416冷拉光亮棒)有现货,当天或次日发货。特殊材质、特殊公差、磨光棒、定尺切割需要定制,一般3-7天交货。CNC加工配套服务,从来料选型到加工成品一站式服务,有需要可以联系。
说到底,CNC加工用不锈钢棒选型就几句话:优先选易切削钢(303/416),公差选h9够用就行,表面状态选冷拉光亮棒,来料必须每批抽检。把这几点搞清楚,加工效率和成品率都能上去。有具体加工场景拿不准的,把零件图纸、加工设备、精度要求、使用环境告诉我,我帮你看看怎么选合适。
安徽汇久兴五金制品有限公司 专业CNC数控加工与非标五金件定制,车铣复合、加工中心、走心机齐全 303/304/316L/416/420等材质棒材现货,支持来料加工和成品交付
杜经理 187-5265-5615 李经理 190-1450-5155
地址:安徽省马鞍山市 (来电请说明零件图纸、材质、公差要求、数量和交货期,方便快速报价)
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。