不锈钢非标车削件、异型件来图定制全流程:来图信息、可制造性评估、报价打样、首件封样与尺寸表面材质验收。
标准件买现货,非标件靠定制。很多采购头一回做不锈钢非标车削件或异型件,图纸发过去就等报价,结果来回沟通好几轮,做出来还和预期有出入。问题往往不在加工,而在前期没把流程和验收标准理清。安徽汇久兴五金制品有限公司承接不锈钢五金非标件、车削件和异型件的来图来样加工,这篇就把整条定制链路拆开讲。
先说结论。非标定制能不能一次做对,七成取决于来图阶段的信息完整度,三成取决于打样确认和验收口径。把图纸、材质、公差、表面和数量这五项交代清楚,再按评估、打样、确认、批量、验收的流程走,基本不会翻车。
第一步:来图来样,信息要给全
定制的起点是需求表达,常见3种形式。正式图纸稳妥,尺寸和公差一目了然。实物样品适合测绘仿制,要说明哪些尺寸是配合关键位。纯口头描述加草图最容易产生理解偏差,不建议用在精密件上。
一份能直接报价的图纸或需求,至少要包含这些信息。
零件图:二维尺寸图或三维模型,PDF、CAD、STEP格式都行,关键尺寸和配合位标注公差,精密位常要做到0.02mm以内
材质:写清具体牌号,比如304、316L、303、416,别只写"不锈钢"三个字
数量:首批样品数和批量总数分开写,直接影响工艺路线和报价
表面要求:毛坯、倒角、抛光、清洗去油,是否去毛刺都要写明
特殊要求:要不要材质证明、热处理、探伤和什么样的包装方式
图纸上最容易缺的是未注公差和表面粗糙度。据GB/T 1804一般公差标准,未注线性尺寸公差分f、m、c、v四个等级,比如6到30mm这一档,m级公差是0.2mm,c级就放到0.5mm。这两项不写,加工厂只能按行业自由公差做,到货你觉得松、他觉得合格,扯皮就从这开始。粗糙度也是同理,Ra1.6和Ra3.2加工成本差着一档,标清楚双方都省事。
第二步:可制造性评估与工艺路线
收到图纸后,靠谱的加工方会先做一轮可制造性评估,行内叫DFM。这一步要判断这个截面能不能冷拉成型,最小壁厚会不会变形,公差能不能稳定达到,有没有更省成本的结构改法。
异型件通常走异形冷拉型材再加工的路线,先靠模具把棒材拉成非圆截面,再按需切断和车削。车削件则按精度选数控走刀机或走心机,复杂件可能还要二次铣削。这里有几个经验值。内角完全清角在冷拉和铣削里都很难做到,一般要留不小于0.3mm的圆角。壁厚太薄的截面冷拉后容易瓢,往往要改成带加强筋的结构。评估阶段要是发现图纸公差明显过严、或某个结构刀具进不去,加工方应该主动反馈、建议优化,而不是硬着头皮接下再说。
这也是产业链配套的价值。材料端稳定供应棒材原料,加工端承接五金非标件和异型件的来图加工,两边打通,选型、开模和车削能在一条线上协调,省得采购到处对接,材料炉批也能一路追溯到成品。
第三步:报价、打样、首件确认
非标报价由几块构成,拆开看才知道钱花在哪。
费用项 | 说明 | 与数量的关系 |
|---|---|---|
材料费 | 按牌号、单重和当期料价算 | 数量越大越接近材料底价 |
开模/工装费 | 异型冷拉模具、专用夹具,一次性投入 | 一副模具能用3年以上,批量越大摊得越薄 |
机加工费 | 按工序和加工时长算 | 工艺优化后可下降 |
表面处理费 | 抛光、去毛刺、清洗、钝化等 | 按件计 |
异型冷拉一般有一次性模具费,这也是为什么定制件要把批量预期说清楚。只要10件和要1万件,分摊到每件的模具成本能差出几十倍。
正式批量前建议先打样,这个钱别省。样品出来后,按图纸逐项核对关键尺寸、配合和表面,尽量装机试装一次,看看实际装配手感。首件确认通过、书面封样,后面批量就以封样件和确认图纸为准。去年有个客户跳过打样直接上量,结果配合位理解偏差,几百件全返工,返工的钱远超当初打样那点费用。
第四步:批量生产与过程控制
批量阶段关键是工序稳定和可追溯。安徽汇久兴五金制品有限公司在批量加工时,每批材料对应炉批号和材质单,加工首件、巡检、末件都留记录,易变形的工序安排去应力或分次加工。
异型件冷拉后要校直,释放内应力再上车床,避免加工完回弹变形
车削件要控制夹持力,薄壁件用软爪或专用夹具,防止夹扁夹伤
多工序件在工序间做去毛刺和清洗,避免铁屑压伤已加工面
关键尺寸做巡检记录,发现刀具磨损趋势及时补刀或换刀,而不是等整批超差
第五步:到货怎么验收
验收不是到货才开始,标准在打样时就该定好。常规按这几项走。
验收项 | 检验方式 | 关注点 |
|---|---|---|
关键尺寸 | 卡尺、千分尺、二次元 | 是否落在图纸公差内 |
复杂形位 | 三坐标(CMM) | 位置度、同轴度、平行度 |
表面质量 | 目视加手感 | 毛刺、划伤、振纹、锈蚀 |
材质 | 材质单/光谱抽检 | 牌号、炉批号是否一致 |
数量包装 | 清点 | 数量、防磕碰、标识 |
抽检比例按批量和重要度定,关键配合尺寸建议全检或提高抽检比例。一般件可以参照AQL抽样标准定一个双方认可的接收水平,关键件则封样对照。验收发现问题要带着数据反馈,哪一件、哪个尺寸、实测多少、超了多少,比一句笼统的"不合格"好处理得多,加工方也能快速定位是哪道工序出的偏差。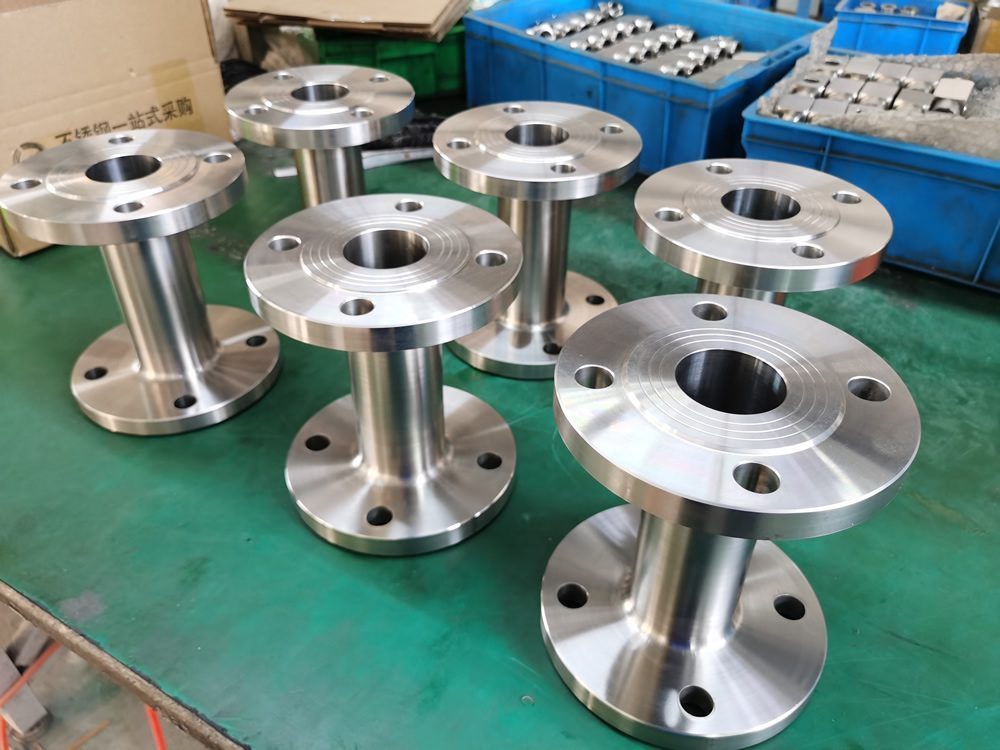
表面处理怎么选
非标件常用的后处理有几种,按使用场景挑。
去毛刺倒角:绝大多数机加工件的基础要求,避免划手和应力集中
电解抛光/机械抛光:外观件、卫生级件用,要注明粗糙度目标
清洗去油:机加工后去除切削液和油污,便于后续焊接或表面处理
钝化:不锈钢件去除表面游离铁,提高防锈能力,耐腐蚀场景建议做
几个反复出现的坑
公差一刀切全标精密:成本陡增还没必要,配合位标严、非配合位放自由公差更合理
忽略材料方向:异型件冷拉有纤维方向,受力件要提前说明受力方向
表面要求口头化:抛光到什么程度、要不要镜面,建议直接给样板或粗糙度数值
数量报太少:开模费摊不下来单价自然高,能合并批次、给年度预期更划算
图纸版本混乱:改了几版没标注日期,加工方拿旧图做的情况时有发生,记得统一版本
常见问题
问:只有实物样品、没有图纸,能做吗?
可以。安徽汇久兴五金制品有限公司支持来样测绘,由工程这边反推尺寸和公差出图,经客户确认后再开做。只是测绘件的关键配合位建议由客户指定,避免把样品上的磨损量也当成设计尺寸。
问:异型件开模费大概多少,能不能退?
开模费看截面复杂程度和模具大小,简单截面和复杂截面差别较大,需要看图纸评估。模具长期保留、后续返单不再重复收开模费,批量达到约定数量也可以协商返还。
问:非标件最小起订量是多少?
机加工车削件支持小批量,几件也能做,适合打样和试制。异型冷拉件因为要开模、起订量相对高一些,具体看截面和规格,报需求时一并说明就能判断走哪条工艺更划算。
问:公差最高能做到多少?
车削件关键尺寸稳定做到0.01到0.02mm级别,冷拉异型型材一般在0.05mm上下,具体要看结构、材质和长宽比。脱离结构谈极限公差没有意义,评估时会按图纸给出能稳定量产的公差建议。
问:交期一般多久?
打样件通常在图纸确认后数天内交付,批量件看数量和工艺复杂度,需要开模的异型件要把模具周期算进去。报价时会给出明确的排产和交付时间。
结尾
非标定制本质是把模糊需求变成确定产品的过程。图纸给全、工艺评估到位、先打样封样、按标准验收,这几步做扎实,异型件和车削件的一次合格率会高很多。安徽汇久兴五金制品有限公司可承接来图来样评估与开模定制,需要的话通过本站在线询价或留言把图纸和需求发来,先做可制造性分析再报价,避免盲目开做、来回返工。
了解更多不锈钢五金加工案例与工艺,请关注汇久兴五金官网。