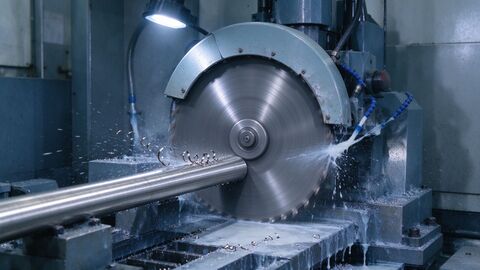
CNC下料锯切,转速进给怎么配不崩边
先给结论:硬质合金锯片切304不锈钢,线速度80-120米/分钟,每齿进给0.03-0.08毫米,乳化液浓度8%-10%。 在安徽汇久兴五金制品有限公司,我们车间按这套参数跑,锯片寿命能到1500刀以上,端面崩边率低于2%。CNC加工不锈钢棒材,第一道工序就是下料。看着就是上锯床切一段,其实参数不对
阅读全文 →
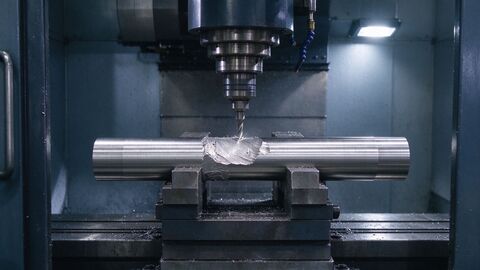
CNC加工不锈钢棒,毛坯余量留多少才不浪费?
CNC加工不锈钢棒,毛坯余量留多少才不浪费?
先给结论:不锈钢棒 CNC 加工的常规毛坯余量,直径方向单边留 1.5~2mm,长度方向留 2~3mm。 具体留多少,看材质、看直径、看后道精度要求。不锈钢跟碳钢不一样,余量留小了,切在硬化皮上费刀费时;留够了,头一刀切到"软芯",后面越走越顺。
做...
阅读全文 →
定尺下料端面毛刺怎么去?倒角、去毛刺方式对比
定尺下料端面毛刺怎么去?倒角、去毛刺方式对比
机加工车间里,下料后的端面毛刺看着是小问题,真到装配、进CNC、过检的时候就成了大麻烦:毛刺扎手、划伤工件、卡在夹头上、影响装配精度。有次客户拿一批下料件来问,说端面毛刺太凶,进加工中心定位都不稳。去毛刺这事,方法选对了,成本低效果稳;方法选错了,返工...
阅读全文 →
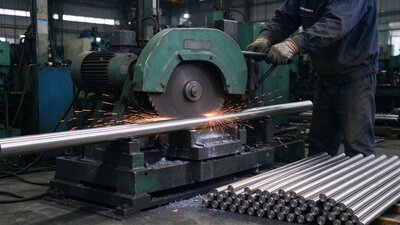
不锈钢棒定尺下料,怎么切最省钱?
不锈钢棒定尺下料,怎么切最省钱?
做机加工的都知道,不锈钢棒买整根便宜,但要定尺下料,切法不对,损耗能吃掉你5%8%的料钱。今天把这笔账算清楚,看完你就知道怎么切最省。
直接说结论:定尺下料省钱的关键是三件事——排料算好余量、切口选对方式、余料用对规矩。这三件事做好了,每吨料能省下3%6%的成本...
阅读全文 →
【放假通知】安徽汇久兴五金制品有限公司2026年国庆节放假安排
安徽汇久兴五金制品有限公司2026年国庆节放假安排:9月30日至10月6日放假7天,10月7日正式上班。
阅读全文 →
不锈钢棒定尺下料怎么报价?切口损耗和余料怎么算钱
不锈钢棒定尺下料报价包含材料费、切口损耗、下料费和包装费几部分,大批量让供应商按整根棒排料、损耗摊进每段最划算,余料超过300毫米要约定归属,避免结算扯皮。
阅读全文 →
不锈钢棒下料锯床砂轮激光切割怎么选?直线度端面怎么定
不锈钢棒下料锯床砂轮激光切割怎么选?直线度端面怎么定
选购不锈钢棒下料方式锯床砂轮激光切割怎么选,直线度和端面要求,核心看批量规模、下游CNC装夹方式与公差等级。小批量高精度零件优先选激光切割或精磨棒材,中大批量通用结构件用带锯床下料即可,端面有倒角或去毛刺要求的需提前约定砂轮打磨工序。安徽汇久兴...
阅读全文 →
304/316L 不锈钢棒料钻孔攻丝总断锥?参数、底孔、手法一次讲清
先说结论:不锈钢钻孔攻丝难,根子在它加工硬化严重、导热差、材料发黏——刀具一旦在表面停留或进给停顿,就会在硬化层上干磨,发热、磨损、断锥。
阅读全文 →
一批316L接头车削毛刺忽大忽小,汇久兴从棒料硬度一路查到送料夹伤
在走心机上干精密件,最磨人的不是直接干废,而是"时好时坏"。去年安徽汇久兴五金制品有限公司接过一批316L流体管接头,Φ16mm的棒料上车内外径,车端面,挑螺纹,头2天挺顺,第3天开始毛刺忽大忽小,尺寸也飘,不良率从正常的1%以下一下窜到8%以上,差点耽误客户的装配交期。
阅读全文 →
303/304/316L走心机加工实测:刀具寿命、转速、成本怎么选
同一台走心机、同一个师傅、同一批接头件,303一天稳稳干完,换成316L就开始缠屑、崩刀、频繁停机——机床、刀具、人都没变,变的只是棒料上的牌号,效率和成本差出近一倍。
阅读全文 →
不锈钢六角棒弯曲校直方法
不锈钢六角棒弯曲怎么校直
棒料弯了怎么办?这是车间天天碰到的问题。先给结论:微弯冷压、批量微弯过校直机、大弯和硬料加热校,校完别忘了去应力和复检——弯料直接上机,做出来的零件尺寸超差;扔了又可惜,校直就是把弯料重新弄直的补救功夫。
不锈钢六角棒因为残余应力、运输挤压、存放不当,很容易出现弯曲。下面把我们车间常用的几种校直方法讲清楚,什么弯用什么方法,一次说明白。
先判断弯到什么程度
校直之前先搞清...
阅读全文 →
CNC加工六角棒装夹变形怎么控
CNC加工六角棒装夹变形怎么控?三点做到位先给结论:CNC加工六角棒,装夹变形十个有八个是夹出来的。六角棒截面是六方,夹持面小、受力集中,夹紧力大了变形,小了打滑,位置夹偏了更是直接废料。安徽汇久兴五金制品有限公司自己有CNC车间,天天跟六角棒打交道,今天把装夹变形的控制方法讲清楚。为什么六角棒特别容易夹变形圆棒夹持是圆弧面贴合,受力均匀;六角棒夹持只有两个或三个平面接触,受力集中在棱线上,同样的...
阅读全文 →